
Тепловизионный контроль подшипников: диагностика 2025
Тепловизионный контроль подшипниковых узлов 2025: диагностика, выявление дефектов (перегрев, износ, установка) и повышение надежности оборудования.
Содержание
- Decoding the Rolling Element: Principles of Thermographic Bearing Inspection
- За пределами каталога: глубокий анализ тепловизионного контроля подшипниковых узлов
- Оптимизация использования тепловизионного контроля подшипниковых узлов для повышения надежности оборудования
- Ключевые преимущества и аспекты применения
- Планирование регулярности и периодичности проведения контроля
- Интеграция тепловизионного контроля в систему технического обслуживания
- Перспективы развития технологий
- Важные аспекты работы подшипниковых узлов
- Часто задаваемые вопросы
- Отказ от ответственности
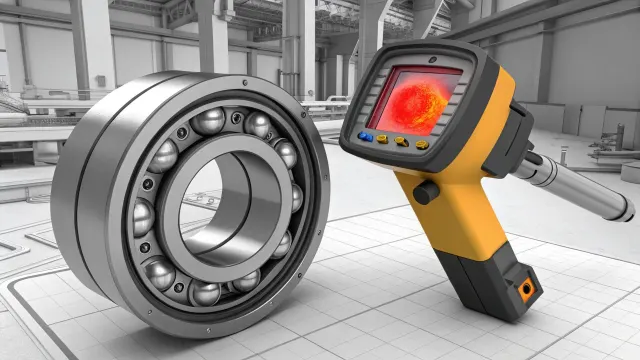
Представьте себе: каждый час работы конвейера, который останавливается из-за отказа подшипника, может стоить предприятию десятки тысяч долларов, не говоря уже о потерянной производительности и потенциально катастрофических вторичных повреждениях. Это не просто гипотетическая ситуация; это суровая реальность, где невидимые проблемы приводят к видимым и дорогостоящим последствиям. Подшипниковые узлы, являясь фундаментальными строительными блоками практически любой механической системы, от крошечных электромоторов до гигантских турбин, ежедневно подвергаются колоссальным нагрузкам, вибрациям и тепловым воздействиям. Именно в этом контексте тепловизионный контроль подшипниковых узлов в 2025 году выступает не просто как инструмент диагностики, а как стратегический императив для обеспечения бесперебойной работы и минимизации потерь.
Традиционно, диагностика состояния подшипников опиралась на косвенные методы: акустический контроль, вибрационный анализ, регулярные инспекции и, в крайнем случае, полную разборку узла. Хотя эти методы имеют свою ценность, они часто обнаруживают дефекты уже на поздних стадиях их развития, когда повреждения значительны, а ремонт неизбежен и затратен. Тепловизионный контроль, напротив, предоставляет неинвазивный и оперативный способ заглянуть внутрь работающего механизма, выявляя аномалии на самой ранней стадии. Принцип его работы основан на фундаментальном законе термодинамики: любая механическая работа, сопровождающаяся трением или неоптимальными нагрузками, неизбежно преобразуется в тепловую энергию. Накапливающееся тепло, превышающее нормальный рабочий диапазон, сигнализирует о нарушении нормального режима работы. Мы говорим не просто о «горячем» подшипнике, а об измеримом температурном паттерне, который наши глаза не могут воспринять, но который инфракрасная камера фиксирует с высокой точностью. Это позволяет нам обнаружить, например, неравномерное распределение радиальной или осевой нагрузки, свидетельствующее о деформации вала или некорректной установке, либо локальные зоны повышенного трения, указывающие на износ смазочного слоя, попадание абразивных частиц или микрозадиры на рабочих поверхностях.
Актуальность раннего выявления дефектов подшипниковых узлов в 2025 году невозможно переоценить, особенно в условиях возрастающей сложности и скорости производственных процессов. Взять, к примеру, подшипники качения, чья эффективность напрямую зависит от идеальных условий взаимодействия между телами качения (шариками или роликами) и дорожками качения. Даже микроскопические дефекты, такие как усталостные явления на поверхности, микротрещины или недостаточная смазка, приводят к локальному увеличению трения и, как следствие, к повышенному тепловыделению. Точно так же, подшипники скольжения, будь то вкладыши или самоустанавливающиеся конструкции, полагаются на тончайший слой смазки для минимизации трения. Потеря целостности этого слоя, обусловленная старением смазки, перегревом или механическим загрязнением, моментально отражается в виде повышенной температуры, сигнализируя о риске задиров и заклинивания. Тепловизионный контроль позволяет нам визуализировать эти, казалось бы, незначительные отклонения, которые в течение короткого времени могут перерасти в полный отказ.
Принцип сохранения энергии неумолим: потери никогда не исчезают бесследно; они проявляются в той или иной форме, и тепло является одной из наиболее доступных для обнаружения.
Преимущества тепловизионного контроля перед традиционными методами очевидны для любого инженера, отвечающего за эксплуатацию критически важного оборудования. Во-первых, это скорость и простота диагностики: обследование занимает считанные минуты, не требует остановки оборудования и минимально влияет на производственный процесс. Во-вторых, это объективность данных: тепловое изображение предоставляет четкое представление о распределении температуры, исключая субъективность акустических или тактильных оценок. В-третьих, это возможность прогнозирования: анализ динамики изменения температурных полей с течением времени позволяет не только выявить текущую проблему, но и спрогнозировать вероятность отказа, планируя профилактическое обслуживание до наступления критической ситуации. В отличие от вибрационного анализа, который может быть чувствителен к внешним помехам или комплексному характеру вибраций от смежных узлов, тепловизор фокусируется непосредственно на тепловом излучении, которое является прямым следствием конкретных механических процессов внутри подшипника. Этот метод, подобно тому, как хирург использует рентген для точной локализации проблемы, дает нам возможность увидеть «горячие точки» зарождающихся дефектов, прежде чем они станут видимыми или ощутимыми.
Decoding the Rolling Element: Principles of Thermographic Bearing Inspection
The fundamental principle underpinning thermographic inspection of bearing assemblies lies in the intimate relationship between friction, heat generation, and the resulting infrared radiation emitted by the component. Any deviation from ideal operating conditions within a bearing, whether it be due to insufficient lubrication, wear, contamination, or misalignment, inevitably leads to increased frictional forces. This amplified friction directly translates into localized heat generation. According to Planck’s law, all matter above absolute zero emits electromagnetic radiation, and for objects at typical operating temperatures, a significant portion of this radiation falls within the infrared spectrum. A functioning bearing, operating under optimal conditions, will exhibit a predictable and relatively uniform thermal signature. Anomalies, such as localized hotspots or cooler zones indicative of lubricant starvation, disrupt this uniformity, making them readily detectable by thermal imaging cameras. The intensity of the emitted infrared radiation is directly proportional to the surface temperature and its emissivity, a property that, while requiring consideration, generally allows for relative comparisons and identification of thermal discrepancies within and between bearing units. Therefore, by meticulously analyzing the thermal patterns, engineers can infer the internal health and operational status of a bearing without necessitating disassembly.
The design engineer’s choice between bearing types is often a pragmatic balancing act informed by experience and a deep understanding of physics. For instance, in a high-load gearbox application where the primary concern is supporting significant radial forces, my personal design experience strongly favors cylindrical roller bearings over deep groove ball bearings. While deep groove ball bearings are incredibly versatile and perform admirably in a wide range of applications, their point contact geometry inherently limits their radial load-carrying capacity compared to the line contact of roller bearings. In situations demanding sustained high radial loads, the stress concentrations at the contact points of ball bearings can become a limiting factor, potentially leading to premature fatigue or deformation. Cylindrical roller bearings, with their larger contact area, distribute the load more effectively, resulting in lower Hertzian stresses per unit area. This superior load distribution is precisely why they excel in applications where sheer carrying capacity under radial loads is paramount, even at the expense of slightly reduced speed capabilities or greater sensitivity to misalignment compared to their ball bearing counterparts.
A bearing, at its core, is a marvel of mechanical engineering designed to reduce rotational friction and support loads. The primary components of virtually all rolling-element bearings include the inner race, which interfaces with the rotating shaft; the outer race, which typically mounts into the housing; the rolling elements – either balls or rollers – that facilitate relative motion between the races; and the cage or separator, which spaces the rolling elements and guides their movement, preventing skidding and maintaining proper orientation. The critical distinction between ball bearings and roller bearings lies in their contact geometry. Ball bearings utilize spherical rolling elements, resulting in point contact with the races. This point contact, while offering lower friction at lower loads and excellent speed capabilities, concentrates stress in a very small area. Conversely, roller bearings employ cylindrical, spherical, or tapered rolling elements, creating a line contact (or a near-line contact in the case of spherical rollers) with the races. This line contact distributes the load over a significantly larger area, leading to substantially higher load capacities for a given size. This fundamental difference in contact geometry dictates their respective strengths and weaknesses in various applications.
The physics of Hertzian contact stress is central to understanding bearing performance and failure mechanisms. When a load is applied to a rolling element, it deforms both itself and the races it contacts. For a ball bearing, the contact area is an ellipse, and the maximum stress occurs at the center of this ellipse. For a roller bearing, the contact area is a rectangle, and the stress is distributed more evenly along the line of contact. The magnitude of the Hertzian stress is inversely proportional to the contact area. Therefore, roller bearings, with their larger contact areas, inherently experience lower Hertzian stresses under equivalent loads compared to ball bearings. This is a direct consequence of the wider distribution of force, which is crucial for preventing plastic deformation and subsurface fatigue cracking – the primary failure modes for heavily loaded bearings. The ability of a roller bearing to withstand higher loads is a direct manifestation of its ability to manage these contact stresses more effectively due to its line contact geometry.
| Feature | Ball Bearings | Roller Bearings |
|---|---|---|
| Contact Geometry | Point contact | Line contact (or near-line) |
| Primary Load Capacity | Lower radial, good axial | Higher radial, variable axial |
| Speed Rating | Generally higher | Generally lower |
| Misalignment Tolerance | Higher tolerance | Lower tolerance |
The core trade-off in bearing selection often boils down to prioritizing either higher load capacity and robustness (favoring roller bearings) or higher speed capabilities and greater tolerance for misalignment (favoring ball bearings), all while considering the fundamental physics of contact stress and heat generation.
The principles of thermographic inspection are directly tied to these physical realities. For instance, an increase in temperature in a bearing might signify an overload condition where Hertzian stresses are pushing the material limits, leading to increased friction. Similarly, a localized hotspot could indicate the early stages of wear, where surface asperities are interacting more aggressively due to compromised lubrication or material degradation, generating excess heat. Understanding the specific contact geometry of a bearing type allows us to interpret thermal signatures with greater precision. A subtle temperature increase in a cylindrical roller bearing might be indicative of a lubrication issue affecting the entire line of contact, whereas in a ball bearing, a similar overall increase might be more broadly distributed but could also mask a more concentrated issue at a specific point. Therefore, before even picking up a thermal imager, a thorough grasp of bearing anatomy, contact mechanics, and the inherent differences between ball and roller elements is paramount for effective diagnostic interpretation.
За пределами каталога: глубокий анализ тепловизионного контроля подшипниковых узлов
Тепловизионный контроль подшипниковых узлов является краеугольным камнем предиктивного обслуживания, позволяя выявлять широкий спектр скрытых дефектов до того, как они приведут к дорогостоящим простоям. Наиболее распространенные проблемы, обнаруживаемые с помощью тепловизора, включают: перегрев, вызванный недостатком смазки или повышенным трением; дефекты поверхности, такие как износ, задиры и трещины, проявляющиеся в виде локальных тепловых аномалий; некорректная установка подшипника, будь то чрезмерная затяжка или перекос, также оставляющая свой тепловой отпечаток; и, конечно, проблемы с системой смазки, напрямую влияющие на температурный режим подшипника.
Расчет срока службы подшипника – это сложный процесс, выходящий далеко за рамки простой выборки по каталогу. Я, как инженер, неоднократно сталкивался с необходимость балансировать между требуемым сроком службы, допустимыми габаритами и, разумеется, стоимостью (полезно изучить алгоритмы про расчёт срока службы L₁₀ life). Основой для такого расчета служит понятие L₁₀ – статистически прогнозируемого срока службы, в течение которого 90% подшипников серии, находящихся в идентичных условиях эксплуатации, должны остаться работоспособными. Эта величина не является абсолютной гарантией, а скорее надежным показателем вероятности безотказной работы. Для расчета L₁₀ используются такие ключевые параметры, как динамическая и статическая грузоподъемность (C и C₀), где динамическая нагрузка (C) представляет собой базовое значение для работы под вращением, а статическая нагрузка (C₀) характеризует пределы без деформации в покое. Однако, простым подстановкой этих значений в формулу L₁₀ мы не обойдемся. Реальные условия эксплуатации вносят свои коррективы. Нагрузка, скорость вращения, наличие вибрации, качество смазки, температурный режим – все это требует применения корректирующих коэффициентов. Недооценка этих факторов может привести к преждевременному выходу подшипника из строя, что, в свою очередь, может быть предсказано и обнаружено на ранних стадиях с помощью тепловизионного контроля.
Срок службы подшипника L₁₀ – это статистическая величина, а не абсолютная гарантия. Ее расчет включает множество факторов, и каждый из них может потребовать применения специфических корректировок.
Более того, расчет L₁₀ часто требует учета различных модификационных факторов, таких как коэффициент применения (a₁), учитывающий условия смазки и загрязнения, и коэффициент условий эксплуатации (a₂), отражающий влияние вибрации и ударных нагрузок. Эти коэффициенты, основанные на обширных эмпирических данных и практическом опыте (а также сравнительном анализе продукции от мировых брендов SKF, NTN, FAG, Koyo), критически важны для получения достоверных результатов. Игнорирование необходимости их применения, даже при наличии «идеального» каталожного номера, является одной из самых распространенных и дорогостоящих ошибок при проектировании. Тепловизионный контроль, в свою очередь, выступает как мощный инструмент валидации этих расчетов, выявляя аномальные температурные паттерны, которые могут сигнализировать о несоответствии реальных условий эксплуатации расчетным, либо о начале деградации подшипника, не учтенной в первоначальных расчетах.
Оптимизация использования тепловизионного контроля подшипниковых узлов для повышения надежности оборудования
Тепловизионный контроль подшипниковых узлов — это эффективный инструмент для прогнозирования отказов и обеспечения бесперебойной работы критически важного оборудования. Он позволяет не только выявлять аномальные температуры, но и глубоко анализировать причины этих отклонений, переходя от реактивного к проактивному обслуживанию. Регулярное и правильно спланированное применение тепловизионного контроля, интегрированное в общую стратегию технического обслуживания, значительно повышает надежность и срок службы подшипниковых узлов, снижая затраты на незапланированные простои и ремонт.
Ключевые преимущества и аспекты применения
Эффективность тепловизионного контроля подшипниковых узлов обусловлена его неинвазивным характером и способностью оперативно выявлять зарождающиеся проблемы. Основные преимущества включают:
- Предиктивная диагностика: Обнаружение повышенного трения, недостаточной или избыточной смазки, проблем с центровкой, а также дефектов самого подшипника, таких как:
- Выкрашивание (усталостное разрушение)
- Фреттинг-коррозия посадочных мест
- Абразивный износ
- Анализ тепловых паттернов: Позволяет определить конкретный тип износа или дефекта, предоставляя ценные данные для принятия обоснованных решений.
- Минимизация рисков: Снижение вероятности внезапных остановов, сокращение затрат на ремонт и повышение общей производительности оборудования.
Планирование регулярности и периодичности проведения контроля
Определение оптимальной периодичности тепловизионного контроля требует комплексного подхода, учитывающего:
- Критичность оборудования: Для наиболее важных узлов может потребоваться ежедневный или еженедельный контроль.
- Нагрузку и условия эксплуатации: Тяжелые условия или пиковые нагрузки могут требовать более частых проверок.
- Историю обслуживания: Данные предыдущих проверок и ремонтов.
Рекомендации по планированию:
- Установление базовых температурных профилей: Для каждого подшипникового узла в исправном состоянии, чтобы эффективно выявлять отклонения.
- Учет режимов работы: Пиковые нагрузки, длительные периоды работы или частые пуски/остановы могут потребовать корректировки графика.
- Регулярное обновление данных: Адаптация графиков контроля на основе полученных результатов для максимальной эффективности программы.
Интеграция тепловизионного контроля в систему технического обслуживания
Интеграция тепловизионного контроля в общую систему технического обслуживания является ключом к максимальной оптимизации.
- Встраивание в существующие процессы: Интеграция в процедуры планово-предупредительного ремонта (ППР) и прогнозного обслуживания.
- Централизованные системы: Передача результатов тепловизионных обследований в системы управления техническим обслуживанием (CMMS/EAM).
- Комплексный анализ: Сопоставление данных тепловизионного контроля с результатами других методов диагностики (вибрационный анализ, анализ масла) для формирования полного представления о состоянии оборудования.
- Автоматизация задач: При выявлении аномалии, требующей вмешательства, автоматическое внесение соответствующей задачи в план работ с указанием приоритета и ресурсов.
Перспективы развития технологий
Будущее тепловизионного контроля связано с:
- Искусственным интеллектом (ИИ) и машинным обучением (МО): Для анализа больших объемов данных и более точного прогнозирования отказов.
- Беспроводными датчиками и системами мониторинга в реальном времени: Для непрерывного контроля и передачи данных в облачные платформы.
- Цифровыми двойниками: Для моделирования поведения подшипниковых узлов и прогнозирования их реакции на дефекты.
- Повышением разрешающей способности и спектральной чувствительности тепловизионных камер: Для более точной идентификации материалов и состояний поверхностей.
Важные аспекты работы подшипниковых узлов
Правильная смазка — критический фактор для долговечности подшипников, и тепловизионный контроль является отличным индикатором ее эффективности. Грамотный расчёт количества смазки для подшипников и соблюдение регламентов по заправке исключают фатальные перегревы.
- Недостаток смазки: Приводит к повышенному трению, тепловыделению, ускоренному износу и потенциальным дефектам, таким как абразивный износ (где надежная защита подшипников от загрязнений играет решающую роль) или выкрашивание.
- Избыток смазки: Может создавать излишнее сопротивление вращению и приводить к перегреву, особенно на высоких скоростях.
- Точная дозировка и правильный тип смазки: Решающее значение имеют для предотвращения проблем.
- Тепловизионный контроль: Позволяет визуально оценить равномерность распределения смазки и выявить зоны локального перегрева.
- Учет факторов: Важно учитывать температурный диапазон эксплуатации и герметичность узла при выборе смазочного материала и интервалов его замены.
| Тип смазки | Скорость применения | Температурный диапазон | Герметичность | Интервал обслуживания |
|---|---|---|---|---|
| Пластичная смазка | Низкие/средние | Широкий (зависит от типа) | Хорошая | Длительный |
| Масло | Средние/высокие | Широкий (зависит от типа) | Может требовать уплотнений | Более частый |
Неправильный монтаж — частая причина преждевременного выхода подшипников из строя. Выбирайте нормативные посадки подшипников с натягом и зазором, чтобы исключить дефекты. Тепловизионный контроль может помочь выявить его последствия.
- Чрезмерное натяжение или неправильное распределение нагрузки: Ускоряет усталостное выкрашивание.
- Несоосность или некорректный посадочный зазор: Создают неравномерное распределение нагрузки и повышенное трение, что немедленно отражается на температурном режиме.
- Фреттинг-коррозия: Может проявляться в виде локальных зон повышенной температуры из-за вибраций или микроперемещений.
- Важность предварительной проверки: Тщательная проверка качества посадки, соосности и отсутствия перекосов перед вводом оборудования в эксплуатацию, с последующим мониторингом тепловизором, залог долгой и надежной работы.
Анализ отказов подшипниковых узлов с формированием акта дефектации подшипника — ценный источник информации для повышения надежности.
- Предиктивная диагностика: Тепловизионный контроль собирает данные до отказа, делая анализ более глубоким.
- Идентификация причин: Повышенная температура перед отказом может указывать на конкретные проблемы (перегрузка, неправильный монтаж, дефекты смазки, абразивный износ, фреттинг-коррозия).
- Динамический анализ: Сравнение температурных паттернов с базовыми значениями и данными других методов диагностики помогает установить причину и разработать превентивные меры.
«Невозможно исправить то, что не наблюдаешь. Наблюдай, и сможешь управлять.»
Часто задаваемые вопросы
Как часто следует проводить тепловизионный контроль подшипниковых узлов?
Периодичность зависит от критичности оборудования, его нагрузки и условий эксплуатации. Для критически важных узлов может потребоваться ежедневный или еженедельный контроль, для менее ответственных – ежемесячный или ежеквартальный. Важно установить базовые температурные профили и корректировать график на основе полученных данных.
Какие типы дефектов подшипников наиболее эффективно выявляются с помощью тепловизионного контроля?
Тепловизионный контроль хорошо выявляет проблемы, связанные с повышенным трением: недостаточная или избыточная смазка, износ, неправильный монтаж (несоосность, чрезмерный натяг), а также фреттинг-коррозию. Он может косвенно указывать на такие дефекты, как выкрашивание, путем обнаружения аномального тепловыделения.
Можно ли использовать тепловизионный контроль для оценки состояния смазки в подшипнике?
Да, тепловизионный контроль позволяет оценить эффективность смазки. Локальные зоны перегрева могут указывать на недостаточное смазывание, а избыток пластичной смазки может приводить к общему повышению температуры из-за повышенного сопротивления.
Как тепловизионный контроль интегрируется с другими методами диагностики, такими как вибрационный анализ?
Тепловизионный контроль и вибрационный анализ являются комплементарными методами. Вибрация может указывать на механические проблемы (дисбаланс, расцентровка), а тепловизионный контроль – на проблемы с трением и смазкой, которые могут быть следствием или причиной вибрации. Совместное использование данных дает более полную картину состояния узла.
Какие меры следует предпринять, если тепловизионный контроль выявил аномально высокую температуру подшипникового узла?
Необходимо немедленно провести более детальную диагностику, чтобы определить причину перегрева. Это может включать проверку уровня и качества смазки, проверку посадки и соосности, а также оценку нагрузки на узел. В зависимости от результатов может потребоваться регулировка, долив или замена смазки, а также ремонт или замена самого подшипника.
Отказ от ответственности
Информация, представленная в данном материале, предназначена исключительно для образовательных и информационных целей. Она основана на опыте и знаниях Principal Design Engineer и предназначена для предоставления общего руководства. Применение этих рекомендаций должно осуществляться с учетом конкретных условий эксплуатации, технических характеристик оборудования и при участии квалифицированных специалистов. Автор и издатель не несут ответственности за любые прямые или косвенные убытки, возникшие в результате использования данной информации. Всегда следуйте рекомендациям производителей оборудования и соблюдайте соответствующие нормы безопасности.
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.