
Термообработка подшипников: Закалка, Цементация, Азотирование
Технология термообработки подшипниковых колец: объемная закалка, цементация, азотирование. Узнайте о методах, применении и выборе оптимального процесса для повышения износостойкости и надежности.
Содержание
- Декодирование тела качения: объемная закалка в термообработке подшипниковых колец
- За гранью каталожных данных: Термическая обработка и реальный срок службы подшипниковых колец
- Заключение: Оптимизация Термообработки Подшипниковых Колец и Перспективы Развития
- Часто задаваемые вопросы
- Отказ от ответственности
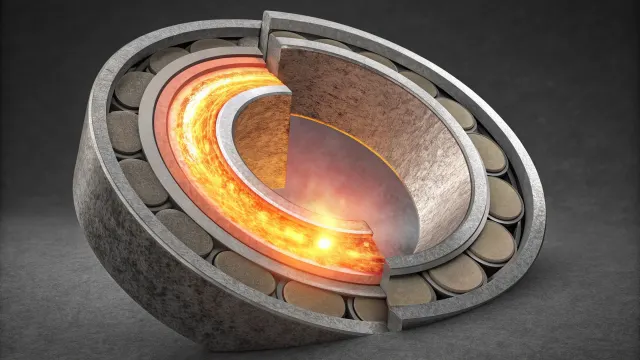
Знаете ли вы, что из-за трения в одном только автомобильном подшипнике может теряться до 5% всей потребляемой мощности двигателя, энергия, которая могла бы быть направлена на движение? Казалось бы, простой элемент – подшипник – но именно его внутренняя структура, формируемая сложнейшей термообработкой, определяет эффективность всей машины. Подбирая компоненты через каталог подшипников, мы часто воспринимаем их как нечто само собой разумеющееся, не задумываясь о том, что без них немыслимо ни одно вращательное или поступательное движение в нашей технологической цивилизации, будь то лопасть турбины, вращающаяся с тысячами оборотов в минуту, или несущая ось гигантского грузовика, испытывающая колоссальные нагрузки. Именно здесь, на уровне микроструктуры материала, инженеры-технологи творят чудеса, превращая обычную сталь в высокопроизводительный компонент, способный десятилетиями выдерживать экстремальные условия.
Термическая обработка – это не просто нагрев и охлаждение; это целенаправленное изменение фазового состава и структуры металла, определяющее его механические свойства, такие как твердость, прочность, износостойкость и сопротивление усталости. Для подшипниковых колец, работающих под постоянными динамическими нагрузками – как радиальными, так и осевыми – эти свойства имеют первостепенное значение. Представьте себе, что кольцо подшипника – это своего рода "щит", который должен выдержать ударную волну от качения тел, будь то шарики или ролики, не деформируясь и не разрушаясь. Недостаточная твердость поверхности приведет к быстрому износу и образованию следов, а низкая вязкость сердцевины может вызвать катастрофический раскол при пиковых нагрузках. Поэтому основная задача термообработки – создать на поверхности высокую твердость для сопротивления износу и достаточную прочность и вязкость сердцевины для сопротивления усталостным разрушениям, минимизируя при этом внутренние напряжения.
Среди многообразия методов термообработки, применяемых для изготовления подшипниковых колец, особое место занимают три основные технологии: объемная закалка, цементация и азотирование. Каждая из них решает специфические задачи и применяется в зависимости от требований к эксплуатации. Объемная закалка, например, является относительно простым, но эффективным методом для деталей, где требуется высокая твердость по всей толщине сечения, обеспечивая превосходную износостойкость. Этот процесс, основанный на превращении аустенита в мартенсит при быстром охлаждении, создает твердую, но хрупкую структуру, которую затем обычно подвергают отпуску для достижения оптимального баланса между твердостью и вязкостью. Цементация же, напротив, позволяет создать высокотвердый поверхностный слой с высокой концентрацией углерода, при этом сохраняя более вязкую и пластичную сердцевину. Это достигается путем диффузионного насыщения поверхности углеродом при высоких температурах с последующей закалкой и отпуском, что идеально подходит для деталей, подверженных комбинированным нагрузкам и ударным воздействиям. Азотирование, в свою очередь, представляет собой еще более тонкий процесс, при котором поверхность насыщается азотом, образуя чрезвычайно твердый и износостойкий слой нитридов. Этот метод позволяет достичь высокой твердости без последующего отпуска, что минимизирует деформации и сохраняет предельную прочность сердцевины, делая его незаменимым для наиболее ответственных применений, где требуется максимальная стойкость к истиранию и усталости.
Инженерная мудрость гласит: "Любая деталь хороша ровно настолько, насколько хорошо спроектирована и изготовлена ее критически важная поверхность". В контексте подшипников, эта поверхность – не просто гладкая дорожка, а результат прецизионной термохимической трансформации.
Наша цель в этой статье – глубоко погрузиться в каждый из этих методов, разобравшись не только в теоретических основах, но и в практических аспектах их применения, включая выбор стали, режимы обработки, а также выявление и устранение потенциальных дефектов, которые могут привести к преждевременному отказу подшипника. Мы будем говорить на языке инженера, анализируя микроструктурные изменения, их связь с макроскопическими свойствами и, самое главное, с надежностью и долговечностью узла в целом. Понимание этих процессов – ключ к выбору правильного подшипника для конкретной задачи и к обеспечению максимальной производительности механизмов, от которых мы так зависим.
Декодирование тела качения: объемная закалка в термообработке подшипниковых колец
В контексте высоконагруженных механических систем, выбор правильного типа подшипника и его термообработки является критически важным для обеспечения долговечности и надежности. Мой опыт проектирования привел меня к предпочтению цилиндрических роликовых подшипников перед шариковыми при подборе подшипников в высоконагруженные редукторы, в первую очередь из-за их превосходной грузоподъемности. Эта разница коренится в фундаментальных принципах их конструкции и механике контакта. Основными компонентами любого подшипника качения являются внутреннее кольцо, наружное кольцо, тела качения (шарики или ролики) и сепаратор, который удерживает тела качения в фиксированных позициях и обеспечивает их равномерное распределение. Ключевое отличие между шариковыми и роликовыми подшипниками заключается в геометрии контакта тел качения с дорожками качения колец: шариковые подшипники имеют контакт по точке, в то время как роликовые подшипники обладают контактом по линии.
Физика этого различия проявляется в распределении нагрузки и, как следствие, в максимальной допустимой нагрузке. В случае шарикового подшипника, нагрузка концентрируется в небольшой области, что приводит к высоким контактным напряжениям по Герцу. Хотя сталь, используемая для шарикоподшипников, подвергается термообработке для достижения высокой твердости и прочности, теоретический предел грузоподъемности ограничивается именно этой точечной концентрацией напряжений. Напротив, цилиндрические роликовые подшипники, благодаря линейному контакту, распределяют нагрузку на значительно большую площадь. Это означает, что максимальные напряжения по Герцу, возникающие в зоне контакта, существенно ниже для того же приложенного усилия. Следовательно, роликовые подшипники могут выдерживать гораздо более высокие радиальные нагрузки. При выборе между этими двумя типами для редуктора, где ожидаются значительные радиальные или комбинированные нагрузки, способность цилиндрических роликов распределять нагрузку по всей своей длине делает их предпочтительным выбором для предотвращения преждевременной усталости и разрушения.
| Атрибут | Шариковые подшипники | Роликовые подшипники |
|---|---|---|
| Геометрия контакта | Точечный контакт | Линейный контакт |
| Основная грузоподъемность | Относительно низкая (зависит от размера шарика) | Высокая (распределяется по длине ролика) |
| Номинальная скорость | Обычно выше (меньше трения качения) | Обычно ниже (больше трения качения) |
| Допуск перекоса | Более высокий (особенно сферические роликовые) | Низкий (требует точной установки) |
Объемная закалка – это один из ключевых методов термообработки, применяемый для достижения высокой твердости и износостойкости стали, используемой в производстве подшипниковых колец. Механизм объемной закалки основан на фазовых превращениях в стали при нагреве до аустенитной области с последующим быстрым охлаждением, которое приводит к образованию мартенсита – чрезвычайно твердой и хрупкой структуры. Сущность объемной закалки заключается в том, что вся толщина материала достигает необходимой температуры и затем охлаждается, обеспечивая равномерное упрочнение по всему объему детали, а не только на поверхности. Это достигается благодаря содержанию углерода в стали, который, растворяясь в аустените, обеспечивает возможность образования мартенсита при охлаждении. Влияние на структуру стали заключается в переходе от ферритно-перлитной или перлитной структуры (при комнатной температуре до нагрева) к аустенитной при высоких температурах, а затем к мартенситной или мартенситно-трооститной структуре после закалки. Эта мартенситная структура имеет высокую твердость, но также и высокую внутреннюю энергию и хрупкость, что требует последующей операции – отпуска.
Типичные стали, используемые для объемной закалки подшипниковых колец, относятся к классу высокоуглеродистых хромистых сталей, таких как ШХ15 (100Cr6) и ее аналоги. Эти стали содержат около 1% углерода и 1.5% хрома, что обеспечивает высокую прокаливаемость и стойкость к коррозии. Хром, будучи легирующим элементом, способствует образованию более равномерной аустенитной структуры при нагреве и обеспечивает возможность закалки на большую глубину. Параметры процесса объемной закалки критически важны для получения желаемых свойств. Температура нагрева для сталей типа ШХ15 обычно находится в диапазоне 820-860°C, что обеспечивает полное растворение карбидов и образование однородной аустенитной структуры. Время выдержки при этой температуре зависит от размера детали и должно быть достаточным для прогрева всего сечения – обычно от 30 минут до 2 часов на каждые 25 мм толщины. Охлаждение осуществляется в закалочной среде, чаще всего в масле, для получения мартенситной структуры. Скорость охлаждения должна быть выше критической скорости закалки, чтобы предотвратить образование более мягких структур, таких как бейнит или перлит.
Преимущества объемной закалки для подшипниковых колец включают достижение высокой твердости по всей поверхности качения и в некоторой степени в объеме, что обеспечивает высокую износостойкость и устойчивость к пластическим деформациям. Она также повышает предел усталости материала под действием циклических нагрузок, что является критическим фактором для долговечности подшипника. Однако, у этого метода есть и ограничения. Одним из основных является повышенная хрупкость закаленной стали, что может приводить к сколам или трещинам при ударных нагрузках или неправильной установке. Кроме того, внутренние напряжения, возникающие в процессе закалки, могут приводить к коробление деталей, требуя точного контроля процесса и последующего отпуска. Отпуск, проводимый при температурах 150-200°C, снижает хрупкость и остаточные напряжения, но при этом незначительно снижает твердость.
Сравнительный анализ объемной закалки с другими методами в контексте термообработки подшипниковых колец выявляет ее уникальное место. В отличие от поверхностной закалки, которая упрочняет только поверхностный слой, объемная закалка обеспечивает упрочнение по всему сечению, что важно для колец, подверженных высоким нагрузкам по всей толщине. В сравнении с цементацией, объемная закалка проще в технологическом плане, так как не требует диффузионного насыщения поверхности углеродом. Цементация обычно применяется для сталей с низким содержанием углерода, обеспечивая твердую поверхность и вязкую сердцевину, что делает ее идеальной для деталей, работающих в условиях ударных нагрузок. Однако, для подшипниковых колец, где важна высокая твердость по всей рабочей поверхности и в объеме для сопротивления усталости, объемная закалка стали ШХ15 является более предпочтительной. Азотирование, в свою очередь, создает очень твердый поверхностный слой с высокой износостойкостью и стойкостью к заеданию, но глубина упрочнения очень мала, и оно применяется в основном для специфических условий эксплуатации, где требуется максимальная твердость поверхности при минимальном риске растрескивания.
Объемная закалка обеспечивает оптимальный баланс между высокой твердостью, износостойкостью и усталостной прочностью для большинства подшипниковых колец, хотя и требует тщательного контроля для минимизации хрупкости и внутренних напряжений.
За гранью каталожных данных: Термическая обработка и реальный срок службы подшипниковых колец
Технология термообработки подшипниковых колец, включающая объемную закалку, цементацию и азотирование, является краеугольным камнем в достижении требуемой долговечности и надежности. Хотя каталожные данные предоставляют начальные значения, детально раскрывающие, чем отличаются динамическая и статическая грузоподъемность (C и C₀), реальная оценка срока службы подшипника требует глубокого понимания того, как эти характеристики взаимодействуют с условиями эксплуатации и, что крайне важно, с качеством термической обработки. Особое внимание в контексте поверхностного упрочнения уделяется цементации и азотированию.
Цементация – это процесс диффузионного насыщения поверхностного слоя подшипникового кольца углеродом при повышенной температуре в среде, богатой углеродом. После насыщения следует закалка и низкий отпуск. Этот метод формирует твердую, износостойкую поверхностную зону с более вязкой сердцевиной, что обеспечивает сопротивление как контактной усталости, так и глубинным повреждениям.
Азотирование, в свою очередь, представляет собой диффузионное насыщение поверхностного слоя азотом при относительно более низких температурах. Этот процесс создает высокотвердый диффузионный слой (часто называемый "белый слой" при определенных условиях) и может сопровождаться образованием нитридов, что значительно повышает поверхностную твердость и износостойкость, особенно в условиях абразивного износа.
Сравнивая эти два метода применительно к подшипниковым кольцам, цементация обычно предпочтительна для подшипников, работающих под высокими нагрузками, где требуется как поверхностная твердость, так и сопротивление усталости из-за изгиба. Она позволяет достичь большой глубины упрочненного слоя, что благоприятно сказывается на общей усталостной прочности. Азотирование же демонстрирует превосходство в условиях, где доминирует абразивный износ и требуется исключительная твердость поверхности. Оно также может быть выгодным благодаря более низким температурам обработки, минимизируя деформации. Однако слой, полученный при азотировании, как правило, тоньше, что делает его менее подходящим для приложений с очень высокими циклическими нагрузками, где глубокие трещины могут развиваться быстрее. Технологические особенности режимов цементации и азотирования подшипниковых колец требуют точного контроля температуры, времени выдержки и состава среды для достижения оптимальной структуры и свойств. Например, для цементации критически важны температура насыщения (около 900-950°C) и время, определяющее глубину науглероженного слоя, тогда как для азотирования – температура (около 500-550°C) и время, влияющее на твердость и глубину диффузионного слоя.
Влияние цементации и азотирования на износостойкость и усталостную прочность подшипниковых колец трудно переоценить. Оба процесса значительно повышают сопротивление поверхностному разрушению. Цементация, благодаря формированию карбидов железа, увеличивает твердость и износостойкость, а также способствует формированию оптимальной структуры мартенсита в упрочненном слое, что повышает сопротивление контактной усталости. Азотирование, формируя твердые нитриды, обеспечивает выдающуюся износостойкость, особенно при трении скольжения и в присутствии абразивных частиц.
Ключевым аспектом, выходящим за рамки базовых каталожных данных, является понятийный разбор того, как выполнять расчёт срока службы L₁₀ life. Это статистический показатель, представляющий собой базовый срок службы, в течение которого 90% идентичных подшипников, работающих в одинаковых условиях, не подвергнутся усталостному выкрашиванию.
Важно понимать, что L₁₀ – это не гарантия, а статистическая вероятность. Реальный срок службы любого подшипника может значительно варьироваться.
Расчет L₁₀ срока службы основывается на динамической грузоподъемности (C), которая является максимально допустимой эквивалентной радиальной нагрузкой, при которой подшипник может пройти 1 миллион оборотов до появления первых признаков усталостного выкрашивания. Формула для расчета L₁₀ (в миллионах оборотов) выглядит следующим образом: L₁₀ = (C/P)ᵏ, где P – эквивалентная динамическая нагрузка, а k – показатель степени, который равен 3 для радиальных подшипников качения и 10/3 для упорных подшипников качения.
Однако этот базовый расчет – лишь начало. Для получения точной оценки необходимо учитывать множество корректировочных факторов, которые зависят от условий эксплуатации и качества самого подшипника (включая выбор продукции от мировых брендов SKF, NTN, FAG, Koyo). Эти факторы включают:
- Коэффициент материала и качества обработки (a_m): Здесь кроется истинная ценность грамотной термообработки. Цементация и азотирование, если они выполнены правильно, могут значительно повысить этот коэффициент, отражая улучшенную усталостную прочность и сопротивление износу. Я, как инженер, неоднократно сталкивался с дилеммой выбора между более дорогим, но качественно термообработанным материалом и более дешевым, но потенциально менее надежным. Расчеты показывают, что инвестиции в высококачественную термообработку, как правило, окупаются увеличением срока службы и снижением вероятности внезапного отказа.
- Коэффициент условий эксплуатации (a_ec): Этот фактор учитывает степень загрязнения, наличие смазки, вибрации и других факторов окружающей среды, которые могут ускорить износ или вызвать преждевременный отказ.
- Коэффициент надежности (a₁): Этот коэффициент позволяет перейти от базового L₁₀ срока службы к желаемому уровню надежности (например, L₅ для 95% надежности).
Эквивалентная динамическая нагрузка P также рассчитывается по сложной формуле, учитывающей радиальные и осевые нагрузки, а также коэффициенты, зависящие от типа подшипника и соотношения нагрузок.
Таким образом, применение корректировочных факторов, особенно коэффициента материала, напрямую зависящего от технологии термообработки (цементация, азотирование, объемная закалка), является абсолютно необходимым для получения реалистичной оценки срока службы подшипника. Это не простое умножение каталожных значений, а глубокий инженерный анализ, требующий опыта и понимания взаимодействия всех параметров.
Заключение: Оптимизация Термообработки Подшипниковых Колец и Перспективы Развития
Выбор оптимальной технологии термообработки для подшипниковых колец — это многогранный процесс, требующий глубокого понимания эксплуатационных условий, материала и ожидаемой долговечности. Объемная закалка является предпочтительной для колец, работающих в условиях высоких нагрузок и ударных нагрузок, где требуется высокая прочность всего сечения. Этот метод обеспечивает превосходную усталостную прочность, критически важную для предотвращения расслоения (усталости), которое является одним из наиболее распространенных видов отказа подшипников. Цементация, напротив, применяется, когда требуется высокая твердость поверхности при сохранении вязкой сердцевины. Это особенно актуально для подшипников, подверженных абразивному износу и контактным нагрузкам. Азотирование предлагает наилучшую стойкость к поверхностному износу и коррозии, делая его идеальным для агрессивных сред или высоких скоростей, где причиной повреждения часто становится фреттинг-коррозия посадочных мест.
Анализируя критерии выбора, необходимо учитывать тип подшипника и его назначение. Для радиальных подшипников, испытывающих преимущественно радиальные нагрузки, объемная закалка часто является золотым стандартом. В случаях, когда присутствуют значительные ударные или изгибающие нагрузки, цементация может обеспечить лучшую общую прочность. Для упорных подшипников или тех, что работают в условиях значительного загрязнения или агрессивных сред (где важна надежная защита подшипников от загрязнений), азотирование демонстрирует свои преимущества. Важно также принимать во внимание сложность геометрии кольца; некоторые методы термообработки могут вызывать больше деформаций, что требует более строгих допусков на последующую механическую обработку.
Современные тенденции в области термообработки подшипниковых колец движутся в сторону повышения эффективности, снижения воздействия на окружающую среду и улучшения характеристик материала. Внедрение технологий вакуумной закалки и азотирования в плазме позволяет достичь более высокой однородности и контроля над поверхностными свойствами, минимизируя при этом деформации. Разрабатываются новые сплавы стали с улучшенными характеристиками, которые дополняют традиционные методы термообработки. Компьютерное моделирование процессов термообработки становится все более точным, позволяя прогнозировать остаточные напряжения и деформации, что оптимизирует производственные циклы. Инновации также включают применение лазерной закалки для локального упрочнения определенных зон кольца, что ранее было невозможно.
Факторы, влияющие на долговечность и надежность подшипников, тесно связаны с термообработкой. Правильная термообработка обеспечивает необходимую твердость и прочность, напрямую противостоящие абразивному износу и усталостному разрушению. Однако, даже идеально термообработанное кольцо может преждевременно выйти из строя из-за неадекватной смазки. Инженерный расчёт количества смазки для подшипников гарантирует оптимальные условия. Недостаток смазки приводит к повышенному трению, перегреву и ускоренному износу, а неправильно подобранная смазка может усугубить проблемы, вызывая коррозию или химическое разложение.
Монтаж подшипников является еще одним критическим фактором. Важно подбирать нормативные посадки подшипников с натягом и зазором. Чрезмерное натяжение при посадке, неправильное выравнивание вала и корпуса, или использование неподходящих инструментов могут привести к остаточным напряжениям и деформациям, которые снижают грузоподъемность и усталостную прочность, даже если термообработка была выполнена безупречно. Опыт показывает, что грубые ошибки при монтаже могут свести на нет все усилия по обеспечению высокого качества термообработки.
Анализ отказов подшипников с оформлением соответствующего акта дефектации подшипника — это ценный источник информации, который помогает совершенствовать как дизайн, так и производственные процессы. Изучение характера разрушения — будь то усталостное расслоение, признаки фреттинг-коррозии, абразивный износ или термическая деградация — позволяет выявить коренные причины проблемы. Например, обнаружение мелких поверхностных трещин, распространяющихся от контактных поверхностей, указывает на усталостное расслоение, которое может быть связано с недостаточной прокаливаемостью или чрезмерными контактными напряжениями. Признаки коррозионного разрушения, часто проявляющиеся в виде поверхностных язв или накипи, могут указывать на проблемы со смазкой или проникновение загрязняющих веществ.
| Тип Смазки | Скорость Применения | Диапазон Температур | Герметизация | Интервал Технического Обслуживания |
|---|---|---|---|---|
| Пластичная Смазка | Низкая до Средней | -40°C до +150°C | Хорошая | 6-12 месяцев (в зависимости от условий) |
| Жидкое Масло | Средняя до Высокой | -60°C до +250°C (и выше со спец. маслами) | Зависит от системы смазки | Постоянная циркуляция или доливка (месяцы/годы) |
"В конечном итоге, успех подшипника определяется не только совершенством его внутренней структуры, но и гармонией его взаимодействия с окружающей средой и системой, в которой он работает."
Часто задаваемые вопросы
Вопрос: Какие основные критерии для выбора между объемной закалкой, цементацией и азотированием?
Ответ: Выбор зависит от требуемой твердости, прочности сердцевины, устойчивости к износу и коррозии, а также от условий эксплуатации (нагрузки, скорости, температура, среда). Объемная закалка подходит для высоких нагрузок, цементация — для высокой твердости поверхности и вязкой сердцевины, азотирование — для максимальной износостойкости и коррозионной стойкости.
Вопрос: Как современные инновации влияют на термообработку подшипниковых колец?
Ответ: Инновации включают вакуумную и плазменную термообработку для лучшего контроля свойств, разработку новых сплавов, использование компьютерного моделирования для оптимизации процессов, а также лазерную закалку для локального упрочнения.
Вопрос: Какие факторы, связанные с термообработкой, наиболее сильно влияют на долговечность подшипников?
Ответ: Ключевыми факторами являются достижение необходимой глубины и твердости закалки, минимизация остаточных напряжений и деформаций, а также обеспечение высокой прокаливаемости материала для предотвращения образования неравномерной структуры.
Вопрос: Какова роль смазки в обеспечении надежности подшипников, несмотря на качественную термообработку?
Ответ: Смазка критически важна для снижения трения, рассеивания тепла, защиты от коррозии и вымывания загрязнений. Недостаточная или неправильная смазка может привести к быстрому отказу подшипника, даже если термообработка была безупречной.
Вопрос: Как анализ отказов помогает улучшить технологии термообработки?
Ответ: Анализ отказов позволяет выявить первопричины неисправностей (например, усталостное расслоение, фреттинг-коррозия, абразивный износ) и связать их с параметрами термообработки или условиями эксплуатации, что ведет к корректировке процессов и улучшению материалов.
Отказ от ответственности
Настоящая информация предназначена для образовательных и информационных целей. Она основана на знаниях и опыте, накопленных в области инженерии подшипников. Тем не менее, применение этих знаний требует профессиональной оценки конкретных условий эксплуатации, материалов и производственных процессов. Автор и издатель не несут ответственности за любые прямые или косвенные убытки, возникшие в результате использования или невозможности использования данной информации. Для принятия решений, касающихся проектирования, производства или эксплуатации подшипников, настоятельно рекомендуется консультация с квалифицированными инженерами и специалистами.
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.