
Стальной буксировочный трос: характеристики, расчёт нагрузки и правила выбора
Как выбрать стальной буксировочный трос: типы свивки, классы прочности, расчёт рабочей нагрузки. Нормативы, методы контроля, сравнение с цепями и стропами.
Содержание
- Конструкция стального буксировочного троса
- Типы свивки
- Типы сердечника
- Направление и тип свивки
- Ключевые технические характеристики стального буксировочного троса
- Расчёт рабочей нагрузки стального буксировочного троса
- Нормативные значения коэффициента запаса прочности
- Учёт динамических нагрузок
- Концевые крепления и такелажная оснастка
- Типы концевых заделок
- Соединительная арматура
- Материалы и защитные покрытия
- Основные марки стали для тросов
- Защита от коррозии
- Нормативная база и стандарты
- Правила эксплуатации и хранения
- Эксплуатация
- Хранение
- Сравнение стальных тросов с альтернативными грузонесущими элементами
- Методы неразрушающего контроля стальных тросов
- Часто задаваемые вопросы
- Как определить необходимый диаметр стального буксировочного троса?
- Чем отличается стальной буксировочный трос от каната для грузоподъёмного крана?
- Как часто нужно осматривать стальной буксировочный трос?
- Что такое деформация «птичья клетка» и когда она возникает?
- Какой смазкой обрабатывать стальной буксировочный трос?
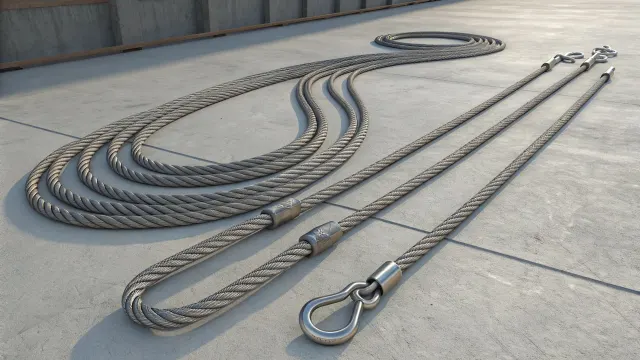
Стальной буксировочный трос — ключевой элемент грузоподъёмных и транспортировочных операций, от правильного выбора которого зависит безопасность персонала, сохранность техники и груза. Этот компонент передаёт тяговое усилие от буксирующего объекта к буксируемому, работая под воздействием статических, динамических и ударных нагрузок. Ошибка при подборе троса — по диаметру, конструкции свивки или допустимой нагрузке — приводит к обрыву, аварии и простою оборудования. В статье разобраны технические характеристики стальных буксировочных тросов, методика расчёта рабочей нагрузки, критерии выбора концевых креплений, правила эксплуатации и осмотра. Информация ориентирована на инженеров, специалистов по снабжению и ответственных за безопасность грузоподъёмных работ.
Конструкция стального буксировочного троса
Стальной буксировочный трос состоит из проволок, свитых в пряди, которые навиваются вокруг сердечника. Количество прядей, число проволок в каждой пряди и тип сердечника определяют механические свойства изделия: гибкость, прочность на разрыв, устойчивость к абразивному износу и усталостному разрушению.
Типы свивки
Конструкция свивки обозначается формулой, например 6×19 или 6×37, где первое число — количество прядей, второе — число проволок в пряди. Чем больше проволок, тем гибче трос, но тоньше каждая проволока и ниже её сопротивление истиранию.
- 6×7 — жёсткая конструкция с высокой устойчивостью к абразивному износу, применяется при работе на открытых барабанах и в условиях трения о твёрдые поверхности.
- 6×19 — универсальная конструкция, баланс между гибкостью и износостойкостью. Наиболее распространённый вариант для буксировочных операций.
- 6×37 — повышенная гибкость, используется при работе на блоках малого диаметра и при многократных перегибах.
Типы сердечника
Сердечник выполняет функцию опоры для прядей и служит резервуаром смазки. Органический сердечник (ОС) из пеньки или полипропилена обеспечивает дополнительную гибкость и амортизацию. Металлический сердечник (МС) — стальной однопрядевой или многопрядевой — увеличивает разрывную прочность на 7–10 % и применяется при высоких нагрузках и повышенных температурах. При температуре эксплуатации выше +100 °C органический сердечник пересыхает и разрушается, поэтому допускается только металлический.
Направление и тип свивки
Различают правую (Z) и левую (S) свивку, а также односторонюю (проволоки и пряди свиты в одну сторону) и крестовую (в противоположные стороны). Крестовая свивка устойчивее к раскручиванию и используется в большинстве буксировочных тросов. Односторонняя обеспечивает лучший контакт с блоком и более высокую усталостную долговечность, но требует фиксации концов от раскручивания.
Ключевые технические характеристики стального буксировочного троса
При подборе троса необходимо учитывать комплекс параметров, каждый из которых влияет на безопасность и срок службы изделия.
| Параметр | Обозначение | Единицы | На что влияет |
|---|---|---|---|
| Диаметр троса | d | мм | Разрывная прочность, масса, минимальный радиус изгиба |
| Минимальная разрывная прочность | MBS | кН (тс) | Максимальная нагрузка до разрушения |
| Рабочая грузоподъёмность | WLL (SWL) | кН (тс) | Допустимая эксплуатационная нагрузка |
| Коэффициент запаса прочности | DF (n) | — | Запас между рабочей нагрузкой и разрывной прочностью |
| Временное сопротивление проволоки | σв | МПа | Класс прочности: 1370, 1570, 1770, 1960 МПа |
| Масса 1 п.м. | q | кг/м | Транспортировка, нагрузка на несущие конструкции |
| Минимальный диаметр блока | D | мм | Усталостная долговечность при перегибах |
Класс прочности проволоки определяет несущую способность троса при заданном диаметре. Трос диаметром 16,5 мм конструкции 6×19(1+6+12)+1ОС из проволоки класса 1770 МПа по ГОСТ 2688-80 имеет MBS порядка 142 кН. Тот же трос из проволоки класса 1570 МПа — около 126 кН. Разница составляет более 11 %, что критично при расчёте WLL.
Расчёт рабочей нагрузки стального буксировочного троса
Безопасная эксплуатация невозможна без корректного определения WLL. Расчёт основан на соотношении минимальной разрывной прочности и коэффициента запаса прочности:
WLL = MBS / DF
Коэффициент запаса прочности устанавливается нормативными документами и зависит от назначения троса, условий эксплуатации и степени ответственности операции.
Нормативные значения коэффициента запаса прочности
| Область применения | DF (минимальный) | Нормативный документ |
|---|---|---|
| Буксировка автотранспорта | 4:1 | ПДД, рекомендации производителей |
| Стропы грузоподъёмные | 6:1 | ГОСТ 25573-82, РД 10-33-93 |
| Канаты кранов мостовых | 5:1 – 6:1 | ГОСТ 33166.1, ПБ 10-382-00 |
| Канаты лифтов | 9:1 – 12:1 | ГОСТ 5746, ТР ТС 011/2011 |
| Такелажные операции (общие) | 5:1 | ASME B30.9, ISO 4309 |
Пример расчёта: трос с MBS = 150 кН используется для буксировки с DF = 4. WLL = 150 / 4 = 37,5 кН (примерно 3,8 тс). Масса буксируемого объекта не должна создавать тяговое усилие, превышающее эту величину, с учётом динамических нагрузок при рывках и торможении.
Учёт динамических нагрузок
При буксировке возникают пиковые нагрузки, превышающие статическое усилие в 1,5–3 раза. Резкий старт с натянутого положения, торможение буксируемого объекта, движение по неровной поверхности — всё это создаёт ударные импульсы. Для компенсации вводят динамический коэффициент Kд = 1,1–2,0 в зависимости от условий. Итоговая формула принимает вид:
WLL = MBS / (DF × Kд)
При DF = 4 и Kд = 1,5 фактический запас составляет 6:1, что существенно повышает безопасность операции.
Концевые крепления и такелажная оснастка
Надёжность буксировочной системы определяется не только тросом, но и элементами его соединения с транспортными средствами или грузом. Слабое или неподходящее крепление сводит к нулю запас прочности самого троса.
Типы концевых заделок
Заплётка (огон). Конец троса заплетается петлёй с установкой коуша — металлического вкладыша, защищающего трос от перетирания на изгибе. Прочность заплётки составляет 75–90 % от MBS троса. Это наиболее распространённый и долговечный способ заделки.
Опрессовка алюминиевой или стальной втулкой. Петля фиксируется обжимной втулкой с использованием гидравлического пресса. Прочность при правильном обжиме — до 90–95 % MBS. Требует строгого соблюдения технологии: диаметр втулки, усилие обжима и количество обжатий регламентируются производителем.
Зажимы (U-болты). Наименее надёжный способ, допустимый только для временных соединений. Прочность — 80 % MBS при правильной установке (не менее 3 зажимов, гайки со стороны рабочей ветви). При неправильном монтаже прочность падает до 40 %.
Соединительная арматура
Крюки с предохранительной защёлкой обеспечивают быструю фиксацию и предотвращают самопроизвольное расцепление. Скобы (шаклы) типа «омега» и D-образные применяются при высоких нагрузках и обеспечивают жёсткое соединение. Грузоподъёмность скобы должна соответствовать или превышать WLL троса. Подробнее о грузоподъёмном оборудовании — скобах, крюках и такелажных элементах — можно ознакомиться в каталоге.
Материалы и защитные покрытия
Стальные буксировочные тросы изготавливают из углеродистой стали с различным содержанием углерода и легирующих добавок. Марка стали определяет временное сопротивление проволоки и, соответственно, класс прочности троса.
Основные марки стали для тросов
Проволока для канатов изготавливается по ГОСТ 7372-79 (оцинкованная) и ГОСТ 9850-72 (без покрытия). Наиболее распространённые классы прочности: 1370, 1570, 1770 и 1960 МПа. Для буксировочных тросов общего назначения используется проволока класса 1570–1770 МПа. Класс 1960 МПа применяется в ответственных конструкциях с ограничением по диаметру.
Защита от коррозии
Оцинковка — основной метод антикоррозионной защиты. Различают три группы по плотности цинкового покрытия:
- Группа С (для средних условий) — толщина покрытия от 10 до 20 мкм. Применяется в закрытых помещениях и при умеренной влажности.
- Группа Ж (для жёстких условий) — толщина 20–40 мкм. Для работы на открытом воздухе.
- Группа ОЖ (для особо жёстких условий) — толщина 40–60 мкм. Для морских условий, химически агрессивных сред.
Канатная смазка наносится при изготовлении и заполняет внутреннее пространство между проволоками. Она снижает трение между прядями на 20–30 %, замедляет коррозию сердечника и внутренних проволок. В процессе эксплуатации смазку необходимо периодически обновлять: рекомендуемый интервал — каждые 6 месяцев или через 500 рабочих циклов в зависимости от условий.
Нормативная база и стандарты
Стальные канаты и тросы в России изготавливаются по ряду ГОСТ, определяющих конструкцию, размеры, допуски и испытания. Основные стандарты:
ГОСТ 2688-80 — канат двойной свивки типа ЛК-Р конструкции 6×19(1+6+6/6)+1ОС. Один из наиболее распространённых канатов для грузоподъёмных механизмов и буксировки. Диапазон диаметров — от 4,8 до 56 мм.
ГОСТ 3077-80 — канат двойной свивки типа ЛК-О конструкции 6×19(1+9+9)+1ОС. Отличается конструкцией пряди с проволоками одинакового диаметра в наружных слоях.
ГОСТ 7668-80 — канат двойной свивки типа ЛК-РО конструкции 6×36(1+7+7/7+14)+1ОС. Повышенная гибкость для работы на блоках малого диаметра.
ГОСТ 3241-91 — общие технические условия на канаты стальные. Устанавливает требования к маркировке, приёмке, методам испытаний и правилам хранения.
Из международных стандартов применяются ISO 2408 (стальные канаты общего назначения), ISO 4309 (нормы браковки канатов кранов), серия ASME B30 (такелажное и грузоподъёмное оборудование). При закупке для предприятий, работающих по международным контрактам, соответствие ISO является обязательным.
Правила эксплуатации и хранения
Эксплуатация
Перед каждым использованием стальной буксировочный трос подвергается визуальному осмотру. Проверяются: целостность проволок (допустимое число обрывов регламентируется ГОСТ 3241-91 и ISO 4309), отсутствие перегибов и заломов, состояние концевых заделок, наличие коррозии, равномерность свивки.
Запрещается эксплуатация троса при обнаружении следующих дефектов:
- Число обрывов проволок на длине одного шага свивки превышает норму браковки (зависит от конструкции и DF).
- Уменьшение диаметра троса более чем на 7 % от номинального вследствие износа или коррозии.
- Деформация типа «птичья клетка» — расхождение проволок пряди с образованием бочкообразного утолщения.
- Раскрытие зева крюка более чем на 10 % от первоначального размера.
- Трещины или деформации в концевых заделках, скобах, коушах.
Хранение
Тросы хранятся в сухих проветриваемых помещениях, в бухтах или на барабанах. Не допускается хранение на земле, вблизи источников тепла, в контакте с кислотами, щелочами и растворителями. Перед длительным хранением (более 3 месяцев) трос обрабатывается консервационной смазкой. Бухты укладываются на деревянные поддоны или стеллажи. Максимальный срок хранения без переконсервации — 12 месяцев.
Сравнение стальных тросов с альтернативными грузонесущими элементами
При выборе средства буксировки или строповки нередко возникает вопрос: стальной трос, цепь или синтетический строп. Каждый вариант имеет свою область оптимального применения.
| Параметр | Стальной трос | Цепь (сплав кл. 80/100) | Синтетический строп |
|---|---|---|---|
| Прочность при равном весе | Высокая | Средняя | Очень высокая |
| Устойчивость к абразивному износу | Высокая | Очень высокая | Низкая |
| Устойчивость к острым кромкам | Средняя | Высокая | Низкая (требуются протекторы) |
| Рабочая температура | –60…+400 °C | –40…+400 °C | –40…+100 °C |
| Гибкость | Средняя | Высокая | Очень высокая |
| Масса 1 м при WLL 3 тс | ~0,9 кг | ~3,5 кг | ~0,3 кг |
| Стойкость к УФ-излучению | Высокая | Высокая | Низкая |
| Визуальная диагностика износа | Средняя | Средняя | Высокая |
Стальной буксировочный трос оптимален при работе в широком диапазоне температур, при абразивном воздействии и там, где требуется компактность при высокой несущей способности. Цепи предпочтительны при работе с грузами, имеющими острые кромки, и в условиях высоких температур. Синтетические стропы выигрывают по весу и удобству, но ограничены по температуре и стойкости к механическим повреждениям.
Методы неразрушающего контроля стальных тросов
Помимо визуального осмотра, для оценки состояния тросов применяются инструментальные методы неразрушающего контроля (НК). Они позволяют выявить скрытые дефекты — внутреннюю коррозию, обрывы проволок под наружными слоями, усталостные трещины.
Магнитная дефектоскопия — основной метод контроля стальных канатов в соответствии с ГОСТ Р 53880-2010. Прибор (дефектоскоп) намагничивает участок троса и регистрирует рассеяние магнитного потока в местах обрывов и потери металлического сечения. Позволяет обнаружить потерю сечения от 3 % и единичные обрывы проволок на глубине до половины диаметра троса.
Визуально-измерительный контроль (ВИК) — измерение диаметра, шага свивки, подсчёт обрывов на контрольном участке. Проводится перед каждой сменой при интенсивной эксплуатации.
Ультразвуковой контроль (УЗК) — применяется ограниченно, в основном для оценки состояния концевых заделок и мест опрессовки.
Часто задаваемые вопросы
Как определить необходимый диаметр стального буксировочного троса?
Диаметр определяется расчётом на основании массы буксируемого объекта, условий буксировки (дорожное покрытие, уклон, скорость), коэффициента запаса прочности и динамического коэффициента. Для буксировки автомобиля массой до 3,5 тонн обычно применяют трос диаметром 8–12 мм конструкции 6×19 с MBS не менее 50–80 кН. Для тяжёлой техники массой 10–20 тонн — диаметр 16–22 мм с MBS от 150 кН.
Чем отличается стальной буксировочный трос от каната для грузоподъёмного крана?
Принципиальных конструктивных отличий нет — оба изготавливаются по одним ГОСТ. Разница в предъявляемых требованиях: для крановых канатов нормируется минимальный диаметр блока (отношение D/d), усталостная долговечность и коэффициент запаса прочности не менее 5–6. Буксировочный трос работает преимущественно на прямое растяжение, поэтому допустим DF = 4 и менее строгие требования к гибкости.
Как часто нужно осматривать стальной буксировочный трос?
При регулярной эксплуатации — визуальный осмотр перед каждым использованием, детальный осмотр с измерениями — ежемесячно. При работе в агрессивных средах (морская вода, химические производства) частота увеличивается вдвое. Результаты осмотров фиксируются в журнале. Периодический инструментальный контроль (магнитная дефектоскопия) — не реже одного раза в 12 месяцев.
Что такое деформация «птичья клетка» и когда она возникает?
«Птичья клетка» — расхождение наружных проволок пряди с образованием бочкообразного утолщения. Возникает при резком снятии нагрузки, неправильной навивке на барабан, работе с перекруткой. Деформация необратима, трос с «птичьей клеткой» подлежит немедленной браковке. Эксплуатация такого троса запрещена независимо от степени выраженности дефекта.
Какой смазкой обрабатывать стальной буксировочный трос?
Применяются специализированные канатные смазки на основе нефтяных масел с антикоррозионными присадками: Торсиол-55, Торсиол-35, ELASKON Seil (импортный аналог), БОЗ-1. Смазка наносится разогретой до 40–60 °C для лучшего проникновения между прядями. Использование отработанных масел, солидола или литола не рекомендуется — они не обеспечивают достаточную проникающую способность и могут содержать абразивные частицы.
Товары из каталога по теме статьи
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.