
Монтаж и центровка корпусных подшипников: Руководство
Узнайте особенности монтажа и центровки корпусных подшипников. Руководство по подготовке, установке, выравниванию и предотвращению ошибок. Обеспечьте долговечность механизмов.
Содержание
- Ключевые особенности монтажа корпусных подшипников: анатомия и выбор
- За пределами каталожных страниц: тонкости монтажа и центровки корпусных подшипников
- Этапы и методы центровки корпусных подшипников
- Расчет срока службы подшипников: Статистика и модификаторы
- Особенности монтажа и центровки корпусных подшипников: Часть 2 – Предотвращение распространенных ошибок
- Часто задаваемые вопросы
- Отказ от ответственности
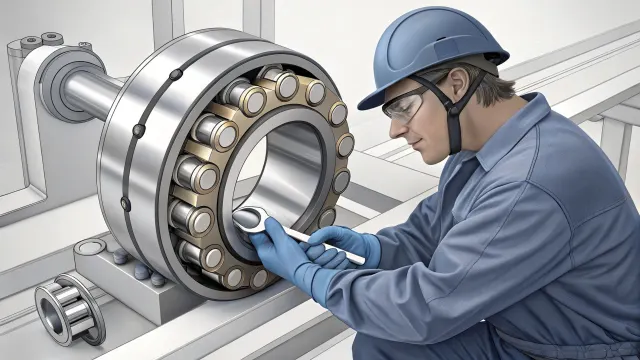
Задумывались ли вы, сколько энергии теряется впустую в промышленных механизмах из-за банального трения, и как скромный корпусный подшипник, являясь по сути простым компонентом, становится краеугольным камнем сложных машин, от которого зависит их эффективность и срок службы? Пренебрежение деталями при установке даже самого надежного узла, выбранного из каталога подшипников, может привести к катастрофическим последствиям, перечеркнув все расчеты инженеров и инвестиции в оборудование. Неправильный монтаж и, что еще более коварно, некорректная центровка, которые требуют правильного выбора подшипника из категории корпусные подшипниковые узлы — это тихий убийца производительности, вызывающий преждевременный износ, разрушительные вибрации и, как следствие, дорогостоящие простои. Понимание этих нюансов — не просто технический аспект, а фундаментальная необходимость для обеспечения бесперебойной и эффективной работы любого роторного оборудования.
Корпусный подшипник, будь то простейший подшипник скольжения, работающий по принципу гидродинамики или граничной смазки, или более сложный подшипник качения с его рядами шариков или роликов, зажатых между кольцами, — это критически важный узел, призванный минимизировать трение и позволить вращающимся или поступательно движущимся частям механизма выполнять свою функцию с минимальными потерями энергии. Подшипник скольжения, часто выполненный из бронзы, композитов или полимеров, опирается на тонкую пленку смазки, толщина которой зависит от скорости, нагрузки и вязкости масла; его правильная посадка в корпусе обеспечивает равномерное распределение давления и формирование той самой гидродинамической подушки, которая отделяет трущиеся поверхности. Подшипники качения же, с их чётко определенной траекторией движения тел качения, требуют прецизионного сопряжения с валом и корпусом, чтобы обеспечить точное направление движения и максимально снизить сопротивление вращению.
Последствия небрежного отношения к монтажу и центровке могут проявиться в виде неравномерного распределения нагрузки на тела качения или на рабочую поверхность подшипника скольжения, что неизбежно приведет к концентрации напряжений в определенных точках. Это, в свою очередь, ускоряет усталостное разрушение материала, будь то образование микротрещин и сколов на дорожках качения подшипника качения или абразивный износ и задиры на вкладышах подшипника скольжения. Вибрации, возникающие из-за дисбаланса или неправильного положения вала относительно корпуса, не только снижают точность работы механизма, но и могут передаваться на другие узлы, вызывая каскадное разрушение. Потери энергии, обусловленные повышенным трением, напрямую влияют на энергопотребление, увеличивая эксплуатационные расходы и снижая общую эффективность системы, превращая потенциально высокопроизводительное оборудование в энергоемкий тормоз.
Истинная надежность механизма определяется не только качеством его отдельных компонентов, но и точностью их взаимодействия, где монтаж и центровка подшипниковых узлов играют первостепенную роль.
Цель данного материала — предоставить вам, инженеру, непосредственно сталкивающемуся с задачами проектирования, сборки и обслуживания, исчерпывающее руководство по всем нюансам монтажа и центровки корпусных подшипников, опираясь на фундаментальные принципы механики и накопленный практический опыт. Мы рассмотрим как выбор правильного посадочного места и соблюдение допусков, так и методы выверки соосности, столь критичной для долговечности и производительности ваших машин, чтобы вы могли минимизировать риски и максимизировать отдачу от каждого установленного вами узла. Будь то подшипник, работающий в условиях высоких радиальных нагрузок, испытывающий значительное осевое усилие, или комбинированное воздействие этих сил, правильная установка гарантирует, что он будет выполнять свою функцию, а не станет источником проблем.
Ключевые особенности монтажа корпусных подшипников: анатомия и выбор
Прежде чем погрузиться в тонкости монтажа корпусных подшипников, крайне важно понимать их внутреннее устройство и фундаментальные различия между типами. Как опытный конструктор, я часто сталкиваюсь с необходимостью выбора оптимального подшипника для конкретного применения, и понимание этих основ является первым шагом к обеспечению долговечности и надежности узла. Например, при проектировании подшипников в редукторы высокой мощности, где передаются значительные крутящие моменты и действуют существенные радиальные и осевые нагрузки, мой выбор, основанный на многолетней практике, часто падает на цилиндрические роликовые подшипники, а не на шариковые радиальные однорядные подшипники. Причина кроется в самой природе их конструкции и принципах работы, которые напрямую влияют на их грузоподъемность и устойчивость к нагрузкам.
Основными компонентами любого подшипника качения являются наружное кольцо (outer race), внутреннее кольцо (inner race), тела качения (rolling elements) и сепаратор подшипника (cage), который удерживает тела качения на равном расстоянии друг от друга и направляет их движение. Основное различие между шариковыми и роликовыми подшипниками заключается в форме тел качения и, как следствие, в геометрии контакта с дорожками качения колец. У шариковых подшипников тела качения — это шарики, которые имеют точечный контакт с кольцами. Этот точечный контакт, хоть и обеспечивает высокую точность вращения и позволяет развивать значительные скорости, ограничивает грузоподъемность подшипника. В то же время, у роликовых подшипников тела качения имеют форму цилиндров, конусов, бочек или игл, и их контакт с кольцами является линейным. Именно эта линейная площадь контакта позволяет роликовым подшипникам воспринимать гораздо более высокие нагрузки, как радиальные, так и осевые (в зависимости от типа ролика), по сравнению с шариковыми подшипниками сопоставимых размеров.
Физическая основа такого различия кроется в механике контактных напряжений. Когда на подшипник действует нагрузка, в зоне контакта между телом качения и дорожкой качения возникает напряжение. Для шариковых подшипников, благодаря точечному контакту, эти напряжения, согласно теории контакта Герца (Hertzian contact stress), концентрируются в небольшой области, что приводит к более быстрому износу и ограничению максимальной допустимой нагрузки. Роликовые подшипники, напротив, распределяют нагрузку по более протяженной линии, снижая пиковые значения контактных напряжений. Это свойство делает их предпочтительным выбором для приложений, где требуются высокая грузоподъемность и способность выдерживать значительные ударные или вибрационные нагрузки, даже если это может сопровождаться некоторым снижением максимальной скорости вращения по сравнению с аналогичными шариковыми подшипниками. Таким образом, выбор между шариковым и роликовым подшипником – это всегда компромисс между скоростью, грузоподъемностью и другими эксплуатационными характеристиками, определяемый спецификой приложения.
| Атрибут | Шариковые подшипники (Ball Bearings) | Роликовые подшипники (Roller Bearings) |
|---|---|---|
| Геометрия контакта | Точечный (Point contact) | Линейный (Line contact) |
| Основная грузоподъемность | Средняя (Moderate) | Высокая (High) |
| Максимальная скорость | Высокая (High) | Средняя/Низкая (Moderate/Low), зависит от типа ролика |
| Допуск на перекос | Хороший (Good), особенно самоустанавливающиеся | Ограниченный (Limited), за исключением бочкообразных |
| Устойчивость к ударным нагрузкам | Ограниченная (Limited) | Высокая (High) |
| Типичные применения | Электродвигатели, насосы, автомобильные узлы | Редукторы, прокатные станы, тяжелое машиностроение |
Ключевой компромисс при выборе между шариковыми и роликовыми подшипниками заключается в предпочтении максимальной грузоподъемности и устойчивости к нагрузкам (роликовые) против высокой скорости и меньшего трения (шариковые), что непосредственно влияет на их применимость в различных механизмах.
Помимо понимания внутренних особенностей подшипников, критически важным для обеспечения их долговечности и надежности является тщательная подготовка посадочных мест (включая строгое соблюдение требований к шероховатости и геометрии вала и корпуса). Поверхности, в которые устанавливается корпус подшипника, должны быть не только чистыми, но и соответствовать строгим требованиям по размерам и форме. Любые загрязнения, такие как металлическая стружка, пыль или остатки смазки от предыдущих операций, могут стать источником абразивного износа и привести к преждевременному выходу подшипника из строя. Несоответствие размеров, будь то слишком большой или слишком малый диаметр посадочного места, может привести к неравномерному распределению нагрузки на кольца подшипника, вызывая деформации и повышенный износ дорожек качения. Недопустимы также шероховатость и неперпендикулярность посадочных поверхностей, которые могут вызвать деформацию корпуса и, как следствие, перекос подшипника. Поэтому перед установкой корпус подшипника и его посадочное место должны быть тщательно очищены с использованием подходящих растворителей, а размеры и форма проверены согласно технической документации.
Выбор и подготовка крепежных элементов — болтов, гаек и шайб — также играют значительную роль в обеспечении правильной установки и функционирования корпусных подшипников. Материал крепежных элементов должен быть достаточно прочным, чтобы выдерживать необходимые усилия затяжки и нагрузки, возникающие в процессе эксплуатации, без деформации или разрушения. Класс прочности болтов и гаек должен соответствовать расчетным нагрузкам и рекомендованным моментам затяжки. Шайбы, если они используются, должны иметь соответствующую твердость и плоскостность, чтобы обеспечить равномерное распределение давления под головками болтов или гаек, предотвращая повреждение поверхности корпуса подшипника. Перед использованием все крепежные элементы должны быть осмотрены на предмет наличия дефектов, таких как смятые резьбы или трещины, и при необходимости очищены от консервационной смазки, если это требуется для обеспечения правильного момента затяжки (особенно при использовании динамометрического ключа).
Применение правильных уплотнений и смазки — это фундаментальный аспект, обеспечивающий долговечность и предотвращение загрязнений корпусных подшипников (здесь незаменима комплексная защита подшипников от загрязнений). Уплотнения, будь то контактные (например, манжеты) или бесконтактные (лабиринтные), служат барьером, предотвращающим проникновение влаги, пыли, грязи и других вредных частиц внутрь подшипника, где они могут вызвать абразивный износ и коррозию. Тип уплотнения должен выбираться исходя из условий эксплуатации: температуры, скорости вращения, наличия агрессивных сред и степени защиты, требуемой для конкретного применения. Смазка, будь то пластичная смазка или масло, выполняет несколько критически важных функций: она снижает трение между движущимися частями, отводит тепло, образующееся при трении, предотвращает коррозию и вымывает мелкие частицы износа. Правильный выбор типа смазочного материала, его вязкости и количества (где выполняется грамотный расчёт количества смазки для подшипников) является обязательным условием для обеспечения оптимальной работы подшипника на протяжении всего срока службы.
Наконец, техника затяжки крепежных элементов — это кульминационный этап монтажа, определяющий равномерное распределение нагрузки и предотвращающий возникновение избыточных напряжений в корпусе подшипника. Последовательность затяжки имеет первостепенное значение; как правило, она осуществляется крест-накрест или по спирали, чтобы обеспечить постепенное и равномерное прилегание корпуса подшипника к посадочной поверхности. Момент затяжки, определенный в соответствии с рекомендациями производителя или расчетными данными, должен контролироваться с помощью динамометрического ключа. Перетяжка может привести к деформации корпуса, заклиниванию подшипника или поломке крепежа, в то время как недотяжка может вызвать люфт, вибрацию и попадание загрязнений. Важно помнить, что момент затяжки может зависеть от типа крепежа, наличия шайб и состояния поверхностей (сухие или смазанные), поэтому всегда следует руководствоваться точными спецификациями.
За пределами каталожных страниц: тонкости монтажа и центровки корпусных подшипников
На практике, как инженер, сталкивающийся с реальными задачами, я неоднократно убеждался, что спецификации в каталогах — это лишь отправная точка. Истинная долговечность и надежность корпусных подшипников зависят от тщательного монтажа и, что особенно важно, от прецизионной центровки. Особенности монтажа и центровки корпусных подшипников требуют глубокого понимания как геометрии узла, так и поведения самих подшипников под нагрузкой.
Этапы и методы центровки корпусных подшипников
Центровка — это критический этап, гарантирующий, что нагрузка распределяется равномерно по всей поверхности качения подшипника, тем самым предотвращая преждевременный износ и отказы. Я сам тратил часы, балансируя между желанием использовать более компактные и дешевые решения и необходимость обеспечить требуемый срок службы, опираясь на расчеты.
Первым шагом в процессе центровки является идентификация базовых поверхностей. Это те поверхности на корпусе оборудования и валу, относительно которых мы будем измерять положение подшипника. Ошибки в определении этих поверхностей или их некачественная обработка неизбежно приведут к неправильной центровке. Нам нужно четко определить точки, где будут проводиться измерения, будь то торцы посадочных мест, поверхности под кольцами подшипника или даже осевые линии вала и корпуса.
Для точных измерений используются различные инструменты. Традиционно применяются механические индикаторы часового типа, которые позволяют с высокой точностью измерять биения и отклонения. Однако для особо ответственных применений, где требуется максимальная точность и скорость, я настоятельно рекомендую использовать лазерные системы центровки. Эти системы обеспечивают гораздо более быстрые и точные измерения несоосности валов, особенно на больших расстояниях, и значительно сокращают время монтажа, что является важным фактором при балансировке стоимости и качества.
Суть центровки заключается в устранении двух основных видов ошибок: перекоса (изгиба) вала и несоосности вала и корпуса. Перекос возникает, когда вал не находится в одной плоскости со своим посадочным местом в корпусе. Несоосность же означает, что оси вращения вала и подшипника не совпадают. В зависимости от конструкции узла, выравнивание может включать регулировку положения корпуса, проставок, использование шайб или даже механическую обработку посадочных поверхностей. Этот процесс требует терпения и аккуратности, так как малейшие отклонения могут привести к неравномерному распределению нагрузки.
После проведения выравнивания необходимо провести тщательный контроль. Используя те же индикаторы или лазерную систему, мы замеряем остаточные биения и несоосность. Важно сравнивать полученные значения с допустимыми пределами, указанными в спецификациях оборудования или рекомендациях производителя подшипников. На данном этапе мы убеждаемся, что достигнуты требуемые допуски, и узел готов к эксплуатации.
Расчет срока службы подшипников: Статистика и модификаторы
Когда мы говорим о сроке службы подшипников, мы часто опираемся на концепцию расчётного ресурса L₁₀ life — статистически прогнозируемого срока службы, в течение которого 90% подшипников данной партии должны оставаться работоспособными. Этот расчет базируется на понимании того, как сопоставляются динамическая и статическая грузоподъемность (C и C₀). Динамическое число (C) представляет собой нагрузку, которую подшипник может выдержать в течение одного миллиона оборотов, а (P) — фактическая нагрузка, действующая на подшипник. Формула для L₁₀ life в миллионах оборотов выглядит следующим образом: L₁₀ = (C/P)ᵏ, где k — показатель степени, равный 3 для шарикоподшипников и 10/3 для роликоподшипников.
Однако, на практике, этот базовый расчет редко используется в чистом виде. Реальный срок службы подвержен влиянию множества факторов, которые вводятся в расчет с помощью корректировочных коэффициентов. Важнейшими из них являются коэффициент надежности (a₁), учитывающий вероятность отказа, и коэффициент вязкости смазочного материала (a₂), который оценивает влияние типа и вязкости смазки на срок службы. Кроме того, существуют коэффициенты, учитывающие условия эксплуатации, такие как загрязнение, вибрация и температурный режим, а также влияющие на статическое расчетное число (C₀), которое относится к допустимой нагрузке, при которой подшипник остается работоспособным в статическом состоянии, без вращения.
Важно понимать, что L₁₀ life — это статистическая величина, а не гарантия. На практике, при правильном монтаже, смазке и эксплуатации, фактический срок службы может значительно превышать расчетное значение L₁₀.
Таким образом, применение корректирующих коэффициентов является не просто формальностью, а обязательным условием для получения реалистичной оценки срока службы подшипника (в том числе при сопоставлении наименований от мировых брендов SKF, NTN, FAG, Koyo). Недооценка этих факторов может привести к неожиданным отказам и дорогостоящим простоям оборудования. Именно поэтому глубокое понимание методик расчета, а не только следование каталожным данным, является основой для выбора и успешной эксплуатации корпусных подшипников.
Особенности монтажа и центровки корпусных подшипников: Часть 2 – Предотвращение распространенных ошибок
Монтаж корпусных подшипников – это критически важный этап, от которого напрямую зависит срок службы всего узла. Недооценка сложности этого процесса или пренебрежение деталями неизбежно приводит к преждевременным отказам, требующим дорогостоящего ремонта и простоя оборудования. Как опытный инженер, я неоднократно наблюдал, как из-за незначительных, казалось бы, упущений, подшипники выходили из строя за считанные часы или дни, вместо положенных лет. Ключ к долговечности кроется в понимании того, как различные факторы влияют на работу подшипника, и в неукоснительном следовании проверенным методикам.
Неправильный выбор инструмента или его отсутствие
Одной из самых частых причин повреждений является использование неподходящего инструмента или, что еще хуже, его полное отсутствие. Применение обычных плоскогубцев, молотка или зубила для установки или демонтажа подшипника недопустимо. Это не только приводит к деформации посадочных поверхностей подшипника и вала, но и может вызвать их трещинообразование. Для правильного монтажа и демонтажа требуются специальные съемники, оправки, нагревательные устройства (индукционные или масляные ванны) и динамометрические ключи. Каждый из этих инструментов призван обеспечить равномерное распределение усилия, избежать ударных нагрузок и гарантировать правильную посадку с заданным натягом или зазором. Отсутствие или неправильное применение этих инструментов – прямой путь к абразивному износу или появлению такого явления, как фреттинг-коррозия посадочных мест из-за микросмещений.
Игнорирование инструкций производителя
Производители подшипников вкладывают огромные ресурсы в разработку и тестирование своей продукции, поэтому их инструкции – это не просто рекомендации, а фундамент для обеспечения надежной работы. Каждое изделие имеет свои специфические требования к монтажу, смазке, условиям эксплуатации и допустимым нагрузкам. Игнорирование этих указаний, например, касающихся момента затяжки крепежных элементов, допустимого угла перекоса или типа применяемой смазки, является грубой ошибкой. Производитель четко определяет, какие нормативные посадки и зазоры подшипников являются оптимальными для конкретной модели подшипника, и отступление от них может привести к спаллингу (усталости) или радиальному биению, что в конечном итоге снижает несущую способность и сокращает срок службы.
Применение чрезмерной силы или ударов
Подшипники – это прецизионные изделия, чувствительные к любым ударным нагрузкам. Попытки «забить» подшипник на вал или в корпус с помощью молотка неизбежно приведут к повреждению сепаратора, тел качения или дорожек качения. Микротрещины, возникшие от удара, могут послужить начальной точкой для развития усталостного разрушения. Важно помнить, что даже если подшипник после такого монтажа начинает вращаться, его ресурс будет значительно снижен, и он может выйти из строя в самый неподходящий момент. Монтаж должен осуществляться плавно, с равномерным приложением усилия, преимущественно через внутреннее кольцо для вала и через наружное кольцо для корпуса, используя соответствующие оправки.
Недостаточная чистота
Чистота – это, пожалуй, самый недооцененный, но при этом один из наиболее критичных факторов при монтаже подшипников. Даже мельчайшие частицы пыли, грязи, стружки или остатков смазки, попавшие на посадочные поверхности, дорожки качения или тела качения, действуют как абразив. Это приводит к быстрому абразивному износу, царапинам и появлению очагов фреттинг-коррозии, особенно в условиях вибрации. Перед началом монтажа необходимо тщательно очистить как сам подшипник (если он не был упакован в герметичную заводскую упаковку), так и посадочные места на валу и в корпусе. Использование чистых, не ворсящихся салфеток и обезжиривающих растворов является обязательным.
Рекомендации по обучению персонала и соблюдению стандартов
Успешный монтаж корпусных подшипников – это не только вопрос правильных инструментов и материалов, но и квалификации персонала. Регулярное обучение сотрудников, включающее теоретические основы работы подшипников, причины распространенных отказов и практические навыки монтажа, является инвестицией, которая окупается сторицей. Необходимо внедрить и строго соблюдать производственные стандарты и чек-листы для каждого этапа монтажа. Это гарантирует, что все операции будут выполнены в соответствии с требованиями производителя и лучшими отраслевыми практиками. Особое внимание следует уделять правильному смазыванию (актуальный график смазки подшипников гарантирует стабильность), поскольку оно играет ключевую роль в отводе тепла, снижении трения и предотвращении коррозии.
Смазка:
Правильный выбор и применение смазочных материалов — залог долговечности любого подшипника. Недостаточное количество смазки приводит к перегреву и интенсивному износу, а избыток может вызвать повышенное трение и затруднить вращение. Тип смазки (пластичная смазка или масло) и ее характеристики должны соответствовать условиям эксплуатации: скорости вращения, температуре, нагрузке и степени герметизации узла. Пластичные смазки обладают лучшими уплотнительными свойствами и более длительным интервалом дозаправки, но могут ограничивать скорость вращения. Масла обеспечивают лучшую теплоотдачу и могут использоваться при более высоких скоростях, но требуют более частой замены и специальных систем подачи.
| Характеристика | Пластичная смазка | Масло |
|---|---|---|
| Применение (скорость) | Низкие и средние скорости | Средние и высокие скорости |
| Температурный диапазон | Широкий, зависит от базового масла и загустителя | Широкий, зависит от базового масла и присадок |
| Уплотнительные свойства | Отличные | Требует дополнительных уплотнений |
| Интервал обслуживания | Длительный (зависит от условий) | Более частый (зависит от системы смазки) |
| Теплоотвод | Умеренный | Хороший |
Центровка:
Критическитным аспектом при установке подшипников в корпус является их точная центровка. Несоосность вала и корпуса, а также перекос самого подшипника, приводят к неравномерному распределению нагрузки на тела качения. Это ускоряет усталостное разрушение (спаллинг) и увеличивает износ. Необходимо обеспечить, чтобы оси вращения вала и посадочного отверстия корпуса совпадали с минимально возможным отклонением. Использование специальных измерительных инструментов, таких как индикаторы часового типа или лазерные системы центровки, обязательно для достижения необходимой точности. Даже небольшая несоосность может стать причиной преждевременного выхода подшипника из строя.
Анализ отказов:
Когда подшипник выходит из строя, важно провести тщательный анализ причин и составить официальный акт дефектации подшипника. Изучение характера повреждений (спаллинг, фреттинг-коррозия, абразивный износ, задиры, трещины) позволяет установить корневую причину. Например, спаллинг на дорожках качения часто свидетельствует о чрезмерной нагрузке или усталости материала, в то время как фреттинг-коррозия указывает на микросмещения и недостаточную смазку. Абразивный износ явно говорит о попадании посторонних частиц. Такой анализ – это не просто фиксация факта поломки, а ценный источник данных для оптимизации процессов монтажа, выбора материалов и условий эксплуатации, что позволяет избежать повторения ошибок в будущем.
«Истинное мастерство заключается не только в том, чтобы уметь монтировать, но и в том, чтобы понимать, почему этот монтаж является правильным.»
Часто задаваемые вопросы
Вопрос: Каковы основные причины отказа подшипников, которые можно предотвратить правильным монтажом?
Ответ: Правильный монтаж позволяет предотвратить такие основные причины отказа, как абразивный износ из-за грязи, фреттинг-коррозия из-за микросмещений, усталостное разрушение (спаллинг) из-за перегрузок или неправильной посадки, а также деформации и трещины, вызванные ударными нагрузками и неправильным инструментом.
Вопрос: Почему так важно использовать специальные инструменты при монтаже корпусных подшипников?
Ответ: Специальные инструменты обеспечивают равномерное распределение усилия, предотвращают ударные нагрузки и деформацию как самого подшипника, так и посадочных поверхностей. Они гарантируют правильную посадку с требуемым натягом или зазором, что критично для долговечности подшипника.
Вопрос: Насколько критично соблюдать инструкции производителя подшипников?
Ответ: Соблюдение инструкций производителя является абсолютным требованием. Они содержат информацию о допустимых нагрузках, скоростях, температурных режимах, типах смазки и, что особенно важно, о правильных допусках на посадку и методах монтажа, которые оптимальны для конкретной модели подшипника.
Вопрос: Как недостаточная чистота влияет на подшипник во время монтажа?
Ответ: Попадание даже мельчайших частиц грязи, пыли или металлической стружки на посадочные поверхности или дорожки качения действует как абразив, вызывая абразивный износ, царапины и задиры, что значительно сокращает срок службы подшипника.
Вопрос: Какие меры следует предпринять для предотвращения ошибок при монтаже подшипников в долгосрочной перспективе?
Ответ: Для долгосрочного предотвращения ошибок необходимо внедрить комплексный подход, включающий регулярное обучение и повышение квалификации персонала, разработку и строгое соблюдение технологических карт и стандартов монтажа, а также проведение систематического анализа отказов для извлечения уроков и внесения корректировок в рабочие процессы.
Отказ от ответственности
Настоящий материал предназначен исключительно для информационных и образовательных целей. Он основан на опыте и знаниях, накопленных в процессе проектирования, эксплуатации и анализа отказов механических узлов. Приведенная информация не является исчерпывающей и может не охватывать все возможные сценарии или специфические требования. Автор и издатель не несут ответственности за любые убытки или ущерб, прямо или косвенно возникшие в результате использования или применения информации, содержащейся в данном материале. Всегда следуйте инструкциям производителя оборудования и соответствующим отраслевым стандартам безопасности.
Товары из каталога по теме статьи
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.