
Неметаллические включения в стали: концентраторы напряжений
Неметаллические включения в стали: концентраторы напряжений. Узнайте о формировании, типах и влиянии на свойства стали. Методы контроля и снижения рисков.
Содержание
- Механизмы образования и типы неметаллических включений в стали как концентраторов напряжений
- Декодирование элемента качения: Шариковые против Роликовых подшипников
- Неметаллические включения в стали: скрытые угрозы механическим свойствам
- Влияние неметаллических включений на прочность, пластичность и вязкость стали
- Механизмы зарождения и развития трещин при наличии неметаллических включений
- Изменение усталостной прочности и сопротивления хрупкому разрушению стали под действием неметаллических включений как концентраторов напряжений
- Контроль и минимизация влияния неметаллических включений в стали как концентраторов напряжений
- Методы металлографического анализа для выявления и количественной оценки неметаллических включений
- Современные технологии выплавки и обработки стали, направленные на минимизацию образования неметаллических включений
- Рекомендации по выбору стали и проектированию изделий с учетом потенциального влияния неметаллических включений как концентраторов напряжений
- Часто задаваемые вопросы
- Отказ от ответственности
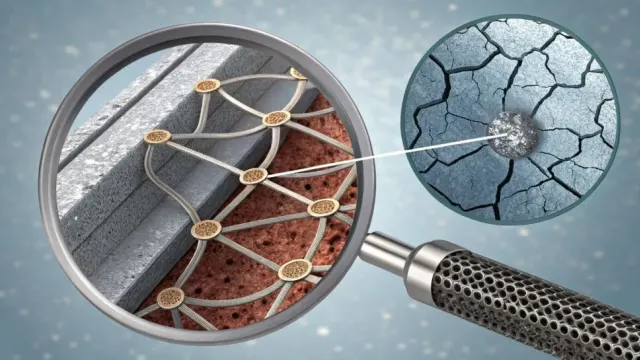
Представьте себе, что 90% поломок критически важных узлов, будь то турбинные лопатки или оси колес, начинаются не с видимых дефектов, а с микроскопических частиц, чужеродных по своей природе, спрятанных внутри самого материала. Это не гипотетическая ситуация, а суровая реальность, с которой сталкиваются инженеры-металлурги и конструкторы ежедневно, и именно в этой невидимой войне кроется ключ к долговечности и надежности наших самых сложных машин. Мы говорим о неметаллических включениях в стали – крошечных, но зачастую решающих элементах, определяющих предел прочности и усталости металлических изделий. Эти ""включения"" – не просто косметический дефект; они действуют как миниатюрные, но чрезвычайно эффективные концентраторы напряжений, становясь отправной точкой для развития трещин, которые, подобно раковой опухоли, распространяются под действием эксплуатационных нагрузок.
Неметаллические включения, по своей сути, представляют собой частицы других материалов, оказавшиеся в стальной матрице в процессе ее производства. Их природа многообразна: это могут быть оксиды (например, оксиды кремния, алюминия, марганца), сульфиды (чаще всего сульфиды железа и марганца), силикаты, глинозёмы или даже карбиды. Классификация этих включений проводится по их химическому составу, форме, размеру и распределению в металле; например, оксиды часто имеют неправильную, угловатую форму, тогда как сульфиды могут образовывать более вытянутые, ""нитиобразные"" структуры, особенно в стали, раскисленной марганцем. Их возникновение связано либо с загрязнением исходных материалов (шихты, флюсов), либо с реакциями в расплаве стали и шлака, либо с процессами кристаллизации. Их влияние на механические свойства стали, особенно на пластичность и ударную вязкость, может быть катастрофическим, поскольку они нарушают целостность металлической решетки и создают градиенты напряжений.
Понятие концентратора напряжений – это фундаментальный аспект механики разрушения. Любая геометрическая особенность, будь то резкое изменение сечения, отверстие, канавка или же несвойственная металлической матрице частица, способна вызвать локальное увеличение плотности силовых линий, и, как следствие, значительное повышение уровня действующих напряжений по сравнению со средним значением в нагруженном элементе. Проще говоря, если нагрузка распределена неравномерно, в некоторых точках она ""собирается"" в несколько раз сильнее, чем в остальной части детали. В контексте неметаллических включений, их резкая граница с основной металлической матрицей, различие в механических свойствах (например, хрупкость большинства оксидов и сульфидов по сравнению с пластичностью стали) и часто угловатая форма создают идеальные условия для инициирования микротрещин. Именно из таких микротрещин, возникающих вокруг включений, и начинается процесс усталостного разрушения, ведущий к внезапному отказу детали, зачастую без видимых предварительных признаков.
Актуальность проблемы неметаллических включений как концентраторов напряжений в современной металлургии и инженерии трудно переоценить, особенно в свете возрастающих требований к надежности и долговечности конструкций. С одной стороны, инженеры-металлурги постоянно работают над разработкой более чистых технологий выплавки и разливки стали, стремясь минимизировать количество и размер этих нежелательных примесей. Это включает в себя использование передовых методов раскисления, вакуумирования, а также применение фильтрации расплава. С другой стороны, инженеры-конструкторы должны учитывать возможное наличие включений при проектировании, выбирая материалы с соответствующими показателями прочности и вязкости, а также применяя методы неразрушающего контроля для выявления потенциально опасных участков. Особую важность эта проблема приобретает в производстве высокопрочных сталей, работающих при экстремальных нагрузках, например, в авиационной, космической, энергетической и автомобильной промышленности, где отказ критически важного компонента может привести к катастрофическим последствиям.
Фундаментальный принцип: * целостность материала – это не только его объемная прочность, но и отсутствие внутренних дефектов, способных стать точкой отсчета для развития разрушения.*
Рассмотрим, например, работу подшипников, которые являются краеугольным камнем большинства вращающихся механизмов. Здесь, как в подшипниках скольжения, так и в подшипниках качения, качество поверхности и отсутствие внутренних дефектов в материале рабочих тел (вкладышей, роликов, колец) имеет первостепенное значение. В подшипниках скольжения, где прямой контакт поверхностей обеспечивает несущую способность, наличие твердых, хрупких включений может привести к ускоренному износу и задирам, поскольку они выступают как абразивные частицы, нарушающие формирование смазочной пленки. В подшипниках качения, которые несут на себе радиальные и осевые нагрузки через тела качения, микроскопические дефекты, такие как неметаллические включения, под действием огромных контактных давлений (порядка гигапаскалей) становятся потенциальными инициаторами усталостных трещин. Эти трещины, зарождаясь вблизи включения, распространяются под действием циклических нагрузок, приводя к отслоению материала (""питтингу"") и, в конечном итоге, к полной потере работоспособности подшипника. Таким образом, даже мельчайшие неметаллические частицы, незаметные глазу, могут стать ""слабым звеном"", определяющим ресурс и надежность целой машины.
Механизмы образования и типы неметаллических включений в стали как концентраторов напряжений
Процессы формирования неметаллических включений в стали, являющихся критическими концентраторами напряжений, начинаются задолго до финальной обработки и зависят от множества факторов, присущих стадиям выплавки и разливки. В процессе выплавки, особенно в открытых печах, неизбежно взаимодействие расплава с кислородом и другими компонентами атмосферы, что приводит к окислению легирующих элементов и железа, формируя первичные оксиды. Эти оксиды, зачастую имеющие высокую температуру плавления, могут оставаться в расплаве в виде дисперсных частиц. При последующем раскислении стали, когда в расплав вводятся активные раскислители (например, алюминий, кремний, марганец), образуются вторичные оксиды, которые также присутствуют в виде включений. Помимо оксидов, значительное влияние оказывает взаимодействие расплава с огнеупорными материалами футеровки печи или ковша, приводящее к выносу в металл частиц огнеупоров, которые после затвердевания трансформируются в твердые включения. На стадии разливки, особенно при использовании непрерывнолитейных машин, контакт расплавленной стали с воздухом, образование окалины на поверхности слитка или заготовки, а также износ инструмента (например, изложниц) могут способствовать попаданию в металл дополнительных неметаллических частиц. Скорость охлаждения при кристаллизации также играет роль, влияя на размер и распределение включений; быстрое охлаждение может привести к образованию более мелких и дисперсных частиц, тогда как медленное — к росту более крупных.
Основные типы неметаллических включений, играющие роль концентраторов напряжений, включают оксиды, сульфиды, нитриды и карбиды, каждый из которых оказывает специфическое влияние на механические свойства стали. Оксидные включения, как правило, являются наиболее распространенными и могут существовать в виде простых оксидов (например, SiO₂, Al₂O₃) или сложных соединений (например, алюминаты, силикаты, манганиты). Их твердость и высокая температура плавления делают их прочными центрами зарождения трещин, особенно в условиях высоких нагрузок. Сульфиды, чаще всего сульфиды марганца (MnS), образуются при взаимодействии серы с марганцем, который является частым легирующим элементом. Сульфиды обычно имеют более низкую температуру плавления, чем оксиды, и могут образовывать пластинчатые или сфероидальные включения в зависимости от условий формирования и наличия модификаторов. Пластинчатые сульфиды особенно опасны, так как они снижают ударную вязкость и пластичность стали в поперечном направлении. Нитриды, в основном нитриды титана, алюминия и кремния, могут образовываться при насыщении стали азотом, особенно при высоких температурах. Они также являются твердыми частицами и могут способствовать хрупкому разрушению. Карбиды, хотя и являются в основном частью структуры сплава, в виде крупных скоплений или включений (например, первичных карбидов в высоколегированных сталях) могут выступать как концентраторы напряжений, особенно при наличии резких границ раздела с основной матрицей. Размер, форма и распределение этих включений определяют их критичность как дефектов.
Влияние химического состава стали, температуры и технологии производства на размер, форму и распределение неметаллических включений как концентраторов напряжений является комплексным и взаимосвязанным. Высокое содержание активных окислителей (например, алюминия, кремния) в стали напрямую способствует образованию более обильных и дисперсных оксидных включений. Присутствие серы, конечно, неизбежно ведет к формированию сульфидов, причем соотношение марганца к сере играет ключевую роль в форме сульфидов — высокое содержание марганца способствует образованию более сфероидальных включений, что менее вредно, чем пластинчатые. Температура расплава на всех этапах — от выплавки до разливки — критически важна; более высокие температуры способствуют растворению газов и окислению, но также могут влиять на вязкость расплава, облегчая всплытие и удаление включений. Технология производства, включая такие аспекты, как продувка инертным газом, использование вакуума, методы раскисления, а также тип и конструкция разливочных устройств, напрямую определяет эффективность удаления неметаллических включений. Например, использование закрытых систем разливки (например, вакуумной разливки или разливки под защитным газом) существенно снижает риск вторичного окисления и образования новых включений. Способ перемешивания расплава во время разливки также влияет на распределение включений — турбулентность может привести к их диспергированию, тогда как ламинарный поток облегчает гравитационное осаждение.
Выбор между шариковым и роликовым подшипником для высоконагруженной передачи, основанный на моем опыте проектирования, всегда сводится к фундаментальному различию в геометрии контакта и, как следствие, в их способности выдерживать нагрузку.
Декодирование элемента качения: Шариковые против Роликовых подшипников
При выборе между цилиндрическим роликовым подшипником и шариковым радиально-упорным подшипником для высоконагруженной редукторной передачи, мой проектный опыт однозначно склоняет чашу весов в сторону роликового. Однажды, проектируя редуктор для промышленного смесителя, мы столкнулись с проблемой преждевременного выхода из строя шариковых подшипников, установленных на выходном валу, который испытывал значительные радиальные и умеренные осевые нагрузки. Анализ показал, что контактная нагрузка на шарики превышала допустимые пределы, приводя к ускоренному износу и разрушению сепаратора, несмотря на использование подшипников высокой точности. Переход на цилиндрические роликовые подшипники того же габарита позволил не только полностью устранить проблему, но и значительно увеличить ресурс узла, поскольку ролики, в отличие от шариков, способны распределять нагрузку по большей площади. Это демонстрирует фундаментальное преимущество роликовых подшипников в ситуациях, где превалируют высокие радиальные нагрузки.
Основными компонентами любого подшипника качения являются внутреннее кольцо, наружное кольцо, тела качения (шарики или ролики) и сепаратор, который удерживает тела качения в равномерном распределении и предотвращает их трение друг о друга. Ключевое различие между шариковыми и роликовыми подшипниками кроется в геометрии их контакта с дорожкой качения. Шариковые подшипники обеспечивают точечный контакт между шариком и дорожкой качения. Это означает, что нагрузка сосредоточена в очень маленькой области, что приводит к высоким локальным контактным напряжениям, согласно теории Герца. Вследствие этого, шариковые подшипники имеют более низкую грузоподъемность по сравнению с роликовыми подшипниками аналогичного размера. Роликовые подшипники, напротив, используют ролики — цилиндрические, конические, сферические или игольчатые — которые обеспечивают линейный контакт с дорожкой качения. Этот линейный контакт распределяет нагрузку по более протяженной поверхности, что значительно снижает контактные напряжения и, как следствие, увеличивает грузоподъемность подшипника. Именно эта способность к распределению нагрузки по более широкой площади делает роликовые подшипники предпочтительным выбором для приложений, где ожидаются значительные радиальные нагрузки.
| Атрибут | Шариковые подшипники (Ball Bearings) | Роликовые подшипники (Roller Bearings) |
|---|---|---|
| Геометрия контакта | Точечный контакт (Point contact) | Линейный контакт (Line contact) |
| Основная грузоподъемность | Относительно низкая (Good for moderate loads) | Значительно выше (Excellent for high loads) |
| Скоростной режим | Высокий (Well-suited for high speeds) | Ограничен более высоким трением и массой (Generally lower speed ratings) |
| Допуск перекоса | Хороший (Can tolerate some misalignment) | Ограниченный (Sensitive to misalignment, especially cylindrical) |
Физика контактных напряжений, описываемая уравнениями Герца, наглядно демонстрирует это различие. При точечном контакте шарика с дорожкой качения, максимальное напряжение Герца пропорционально P1/3 (где P - нагрузка), и оно сосредоточено в очень малой зоне. Для роликового подшипника, где контакт линейный, максимальное напряжение Герца также зависит от нагрузки, но область контакта значительно шире. Это означает, что при одинаковой нагрузке, напряжение в материале ролика и дорожки будет существенно ниже, чем в шарике и дорожке. Более того, соотношение максимального напряжения и предела упругости материала определяет допустимую нагрузку. Таким образом, линейный контакт роликов позволяет им выдерживать нагрузки, которые были бы разрушительными для шариков. Однако, следует отметить, что линейный контакт также имеет свои ограничения, в частности, он менее толерантен к перекосам, чем точечный контакт шариков, и может иметь более низкие скоростные ограничения из-за повышенного трения.
Неметаллические включения в стали: скрытые угрозы механическим свойствам
Неметаллические включения в стали, будь то оксиды, сульфиды или силикаты, играют роль концентраторов напряжений, оказывая существенное влияние на механические свойства материала. Эти микроскопические дефекты, даже будучи незаметными глазу, способны стать отправной точкой для разрушения, особенно под действием циклических нагрузок.
Влияние неметаллических включений на прочность, пластичность и вязкость стали
Наличие неметаллических включений снижает прочность стали, поскольку они действуют как дефекты, нарушая сплошность структуры. При растяжении напряжения концентрируются вокруг этих включений, что может привести к преждевременному началу пластической деформации и, как следствие, к снижению предела текучести и временного сопротивления. Пластичность стали также страдает, так как включения препятствуют свободному перемещению дислокаций, которые являются основой пластической деформации. Особенно критично их влияние на вязкость, особенно при низких температурах. Включения могут стать поверхностью, на которой зарождается хрупкое разрушение, резко снижая способность материала поглощать энергию перед разрушением.
Механизмы зарождения и развития трещин при наличии неметаллических включений
Неметаллические включения служат эффективными зародышами для трещин. Под действием приложенной нагрузки, особенно при наличии локальных пиков напряжения, вокруг включения могут возникать микротрещины. Эти трещины, изначально имеющие микроскопические размеры, способны под действием дальнейших нагрузок расти и сливаться, образуя макроскопическую трещину. Разрыв между включением и матрицей стали, вызванный разницей в механических свойствах и коэффициентах теплового расширения, также способствует началу трещинообразования. Форма и ориентация включения играют здесь немаловажную роль: вытянутые включения, ориентированные перпендикулярно направлению максимальных растягивающих напряжений, представляют наибольшую опасность.
Изменение усталостной прочности и сопротивления хрупкому разрушению стали под действием неметаллических включений как концентраторов напряжений
Усталостная прочность стали – это ее способность сопротивляться разрушению при многократно повторяющихся нагрузках. Неметаллические включения являются критическими дефектами, снижающими эту прочность. Циклическое нагружение приводит к накоплению микродеформаций вокруг включений, инициируя зарождение усталостных трещин. При одинаковых условиях эксплуатации сталь с большим количеством крупных неметаллических включений будет иметь значительно меньшую усталостную долговечность по сравнению со сталью, более чистой от таких дефектов. Аналогично, сопротивление хрупкому разрушению также снижается. Включения действуют как концентраторы напряжений, понижая порог хладноломкости и делая материал более склонным к мгновенному разрушению при низких температурах или при наличии резких концентраторов напряжений.
Расчет долговечности подшипников качения, где неметаллические включения в материале дорожек качения и тел качения играют ключевую роль, является ярким примером необходимости учета таких микродефектов. При выборе подшипника мы оперируем такими понятиями, как статическая грузоподъемность (C₀), характеризующая максимальную нагрузку, которую подшипник может выдержать без необратимой деформации, и динамическая грузоподъемность (C), определяющая расчетную нагрузку для достижения определенной долговечности. Основой для оценки является L₁₀ долговечность, представляющая собой статистический показатель, обозначающий пробег или наработку, которую достигнет 90% подшипников в партии при заданных условиях эксплуатации. Этот показатель является не абсолютной гарантией, а статистической вероятностью.
Важно понимать, что L₁₀ долговечность – это не предел, а статистический горизонт, определяющий надежность 90% изделий.
Расчет L₁₀ долговечности не сводится к простому использованию каталожных данных. Базовая формула для шариковых подшипников выглядит как L₁₀ = (C/P)³, где C – динамическая грузоподъемность, а P – эквивалентная нагрузка. Для роликовых подшипников показатель степени будет иным. Однако, как инженер, имеющий опыт в расчетах, я могу подтвердить, что каталожные значения C и C₀ – это лишь отправная точка. Для получения реальной картины мы обязаны применять корректировочные коэффициенты, учитывающие множество факторов. К ним относятся качество смазки, чистота рабочей среды, температурный режим, а также, что критически важно, чистота материала подшипника. Неметаллические включения, как мы обсуждали, напрямую влияют на эти коэффициенты. Работа с подшипниками требует постоянного баланса между необходимой долговечностью, допустимыми нагрузками, стоимостью и сложностью производства. Отсутствие учета неметаллических включений как потенциальных центров разрушения приведет к занижению реальной эксплуатационной нагрузки и, как следствие, к преждевременному выходу узла из строя. Мой многолетний опыт проектирования механизмов, где долговечность и надежность являются первостепенными, научил меня тому, что игнорирование таких ""мелочей"", как качество стали, может обернуться колоссальными проблемами.
Контроль и минимизация влияния неметаллических включений в стали как концентраторов напряжений
Неметаллические включения в стали, несмотря на их малые размеры, играют критически важную роль в определении служебных характеристик и долговечности изделий. Они действуют как концентраторы напряжений, точки, в которых локальные напряжения значительно превышают средние, что может привести к преждевременному разрушению. Понимание природы этих включений и разработка стратегий по их контролю и снижению их негативного влияния являются краеугольным камнем в обеспечении надежности стальных конструкций и компонентов.
Методы металлографического анализа для выявления и количественной оценки неметаллических включений
Фундаментальным шагом в борьбе с неметаллическими включениями является их точное обнаружение и количественная оценка. Металлографический анализ остается золотым стандартом для этой цели. Процесс начинается с подготовки образцов, включающей резку, шлифовку и полировку до зеркального блеска, чтобы обнажить микроструктуру стали. Далее следует травление поверхности с помощью специальных реагентов, которые селективно атакуют матрицу стали, но в разной степени воздействуют на включения, делая их видимыми под микроскопом. Микроскопическое исследование проводится с использованием оптических и, для более детального анализа, сканирующих электронных микроскопов (СЭМ), часто оснащенных энергодисперсионным спектрометром (ЭДС) для химической идентификации состава включений. Количественная оценка включает определение размера, формы, распределения и объемной доли включений. Современные системы анализа изображений позволяют автоматизировать эти процессы, повышая точность и воспроизводимость результатов. Эти данные имеют решающее значение для понимания типа включений (оксиды, сульфиды, силикаты и т.д.) и их потенциального воздействия на механические свойства, такие как усталостная прочность и вязкость разрушения. Опытный инженер всегда помнит, что даже мельчайшие, но многочисленные включения могут создать синергетический эффект, значительно снижая общую прочность материала.
Современные технологии выплавки и обработки стали, направленные на минимизацию образования неметаллических включений
Снижение образования неметаллических включений начинается на самых ранних этапах производства стали. Современные технологии выплавки и обработки направлены на предотвращение попадания примесей в расплав и их последующее удаление. Ключевыми являются процессы внепечной обработки, такие как продувка аргоном, вакуумирование и использование различных раскислителей (например, алюминия, кремния, кальция). Использование магниевых сплавов или кальциевых добавок позволяет модифицировать форму и состав сульфидных включений, делая их менее опасными. Развитие технологий электрошлакового переплава (ЭШП) и вакуумно-дугового переплава (ВДП) обеспечивает высокую степень очистки стали от нежелательных включений, что критически важно для производства высококачественных сталей для ответственных применений. Также активно исследуются и внедряются методы фильтрации расплава непосредственно перед разливкой, которые позволяют удалить значительную часть уже сформировавшихся оксидных и силикатных включений. Контроль температуры и скорости разливки также имеет значение, поскольку эти параметры влияют на степень окисления и скорость формирования включений. Внедрение этих передовых технологий позволяет значительно снизить концентрацию вредных включений, что напрямую коррелирует с улучшением механических свойств и долговечности конечных изделий.
Рекомендации по выбору стали и проектированию изделий с учетом потенциального влияния неметаллических включений как концентраторов напряжений
Учет влияния неметаллических включений должен начинаться на этапе проектирования. Выбор марки стали должен основываться не только на требуемых механических свойствах, но и на данных о чистоте стали по неметаллическим включениям, доступных от производителя. Для приложений, где требуется высокая усталостная прочность или сопротивление фреттинг-коррозии, предпочтение следует отдавать сталям с высокой степенью чистоты. При проектировании следует избегать мест с высокой концентрацией напряжений, где включения могут оказывать максимальное негативное воздействие. Это может включать скругление острых углов, увеличение радиусов сопряжения и оптимизацию формы детали для более равномерного распределения нагрузки. Следует учитывать возможность аддитивного износа в парах трения, где абразивные частицы, часто связанные с неметаллическими включениями, могут ускорять износ. Также важен выбор соответствующих методов обработки поверхности, таких как упрочняющая термообработка или нанесение покрытий, которые могут снизить чувствительность материала к поверхностным дефектам. В случае критически важных компонентов, необходимо проводить анализ рисков, оценивая потенциальное влияние различных типов и размеров включений на срок службы изделия. Важность правильного подбора смазочных материалов и обеспечения их адекватной смазывающей способности также нельзя недооценивать, поскольку хорошая смазка может минимизировать контакт между поверхностями и снизить влияние абразивных частиц, в том числе и тех, что связаны с включениями. При необходимости, следует проводить испытания на усталость и моделирование нагрузок, чтобы подтвердить надежность конструкции с учетом реальных характеристик выбранной стали.
| Тип смазки | Скорость применения | Диапазон температур | Герметизирующая способность | Интервал обслуживания |
|---|---|---|---|---|
| Пластичная смазка (Грес) | Низкие и средние | От -50°C до +200°C (зависит от базового масла и загустителя) | Отличная | Длительный (от месяцев до нескольких лет) |
| Жидкое масло | Высокие | От -60°C до +300°C (зависит от типа масла) | Ограниченная (требует дополнительных уплотнений) | Короткий (регулярная замена или доливка) |
Опыт показывает, что даже самые современные материалы и технологии бессильны, если игнорировать фундаментальные принципы проектирования и эксплуатации. Неметаллические включения — это не просто дефект материала, это потенциальный источник целого каскада разрушений, если им не уделить должного внимания на всех этапах жизненного цикла изделия.
Часто задаваемые вопросы
Вопрос: Какие основные типы неметаллических включений встречаются в стали? Ответ: Основные типы включают оксиды (например, Al2O3, SiO2), сульфиды (например, MnS) и силикаты.
Вопрос: Как металлографический анализ помогает понять, какие включения наиболее опасны? Ответ: Металлография позволяет определить размер, форму, состав и распределение включений. Острые, крупные или хрупкие включения, а также те, которые имеют низкую прочность сцепления с матрицей, считаются более опасными.
Вопрос: Какие современные технологии выплавки стали наиболее эффективны для снижения количества включений? Ответ: Наиболее эффективными являются внепечная обработка (вакуумирование, продувка инертными газами, модификаторы), электрошлаковый переплав (ЭШП) и вакуумно-дуговый переплав (ВДП), а также фильтрация расплава.
Вопрос: Можно ли полностью избавиться от неметаллических включений в стали? Ответ: Полностью избавиться от неметаллических включений практически невозможно, но их количество и степень опасности могут быть значительно снижены с помощью современных технологий производства и строгого контроля качества.
Вопрос: Какие рекомендации по проектированию могут минимизировать негативное влияние включений? Ответ: Рекомендуется избегать зон высокой концентрации напряжений, применять скругления и плавные переходы в конструкции, выбирать стали с высокой степенью чистоты и учитывать особенности смазки и уплотнений.
Отказ от ответственности
Вся информация, представленная в данном материале, основана на текущих знаниях и опыте в области металловедения и инженерии. Она предназначена для образовательных и информационных целей. Автор и издатель не несут ответственности за любые убытки или ущерб, возникшие в результате использования данной информации, включая, но не ограничиваясь, ошибки, упущения или неточности. При принятии инженерных решений всегда рекомендуется консультироваться с квалифицированными специалистами и проводить соответствующие испытания.
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.