
Заделка петель буксировочного троса: методы
Надежная заделка петель стального буксировочного троса: методы плетения, зажимы, гильзы, кримпование. Выбирайте оптимальный способ для безопасности и долговечности.
Содержание
- Расчет безопасного подъема: Деконструкция коэффициента запаса
- От Разрывной Прочности к Безопасной Нагрузке: Инженерное Обоснование Запаса Прочности
- Факторы, влияющие на выбор метода заделки:
- Сравнение надежности и долговечности различных методов заделки петель:
- Экономическая целесообразность и трудозатраты при заделке:
- За пределами чертежа: Обеспечение надежности и долговечности в реальных условиях
- Таблица: Сравнение методов неразрушающего контроля (NDT) для грузоподъемного оборудования
- Часто задаваемые вопросы
- Отказ от ответственности
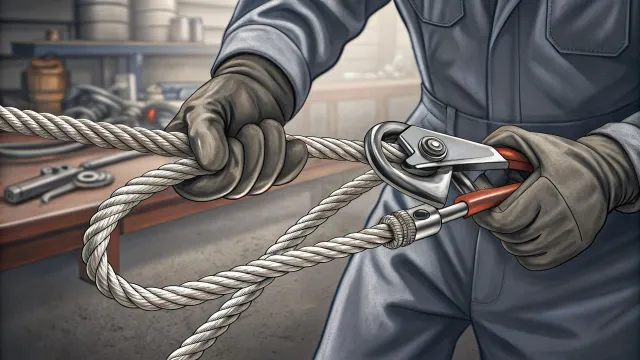
Представьте себе, что многотонный груз неумолимо поднимается в воздух, зависнув на высоте, где ошибка означает катастрофу. Каждый элемент этой массивной системы — от главного крана до мельчайшего звена цепи — должен работать безупречно. Однако, если вы хоть раз были на месте инцидента, вызванного отказом оборудования, вы знаете: часто именно кажущаяся незначительной деталь, как, например, неправильно заделанная петля буксировочного троса, становится той самой единственной точкой отказа, которая приводит к разрушительным последствиям. Это не просто кусок металла; это тщательно спроектированный интерфейс, ответственный за передачу колоссальных нагрузок и предотвращение высвобождения энергии, способной вызвать невосполнимый ущерб.
Буксировочные тросы, по своей сути, представляют собой высокопрочные стальные канаты, специально разработанные для выполнения задач буксировки, подъема и крепления грузов в самых разнообразных и зачастую экстремальных условиях. Их основное назначение — служить надежным и долговечным соединительным элементом, способным выдерживать значительные растягивающие нагрузки, а также ударные и динамические воздействия, неизбежные при работе с тяжелыми или движущимися объектами. От их целостности напрямую зависит не только сохранность самого груза, но и, что гораздо важнее, безопасность персонала, находящегося в рабочей зоне. Надежность крепления петель, или, как их называют инженеры, окончаний троса, является краеугольным камнем всей системы. Именно петля становится точкой приложения силы, где трос соединяется с другим такелажным оборудованием, таким как крюки, скобы или рымы, и от ее конструкции зависит, сможет ли эта сила быть безопасно передана без риска разрыва или деформации. Неправильная заделка может привести к концентрации напряжений, ускоренному износу, а в конечном итоге — к внезапному отказу, который часто происходит без предупреждения, демонстрируя, как недостаточная проработка одной детали может скомпрометировать всю грузоподъемную операцию.
Инженерный принцип гласит: нагрузка всегда находит слабое звено, и это слабое звено определяет предел прочности всей цепи. В подъемно-транспортном оборудовании такой цепью является весь силовой путь, и петля троса — одно из его наиболее уязвимых мест, требующее предельного внимания.
Существует несколько основных методов заделки петель стальных буксировочных тросов, каждый из которых имеет свои преимущества и области применения, но все они служат одной цели: создать максимально прочное и надежное соединение, минимизируя при этом потери грузоподъемности троса. Одним из наиболее распространенных и проверенных временем методов является заплетка, когда пряди троса разводятся, а затем вплетаются обратно в сердечник троса, формируя петлю без использования дополнительных крепежных элементов. Этот метод, требующий высокого мастерства исполнителя, позволяет сохранить до 90% номинальной прочности троса, но его эффективность сильно зависит от качества исполнения и материала троса. Альтернативой, получившей широкое распространение благодаря своей простоте и надежности, является использование зажимных втулок (например, из алюминиевых сплавов или нержавеющей стали). В этом случае конец троса огибается вокруг коуша (металлического кольца, защищающего петлю от истирания и деформации), а затем оборачивается и зажимается втулкой под давлением специального инструмента — пресса. Важно отметить, что эффективность данного метода напрямую зависит от правильного подбора размера втулки, ее правильного расположения и, конечно же, от качества самого процесса обжима. Другим методом является использование проволочной закрутки, когда конец троса огибается вокруг коуша и затем плотно обматывается стальной проволокой, однако этот метод, как правило, обеспечивает меньшую прочность и чаще применяется для тросов меньшего диаметра или в менее ответственных применениях. Каждый из этих методов имеет свои специфические требования к материалам, инструментам и квалификации персонала, и выбор конкретного способа заделки определяется исходя из расчетных нагрузок, условий эксплуатации, типа троса и требований нормативной документации, будь то стандарты ASME, европейские директивы LOLER или национальные ГОСТы.
Расчет безопасного подъема: Деконструкция коэффициента запаса
При проектировании любого грузоподъемного механизма или операции, основополагающим является понимание рабочей нагрузки (WLL — Working Load Limit), минимальной прочности на разрыв (MBS — Minimum Breaking Strength) и коэффициента запаса (DF — Design Factor). Рабочая нагрузка — это максимальный вес, который грузозахватное приспособление может безопасно поднимать в нормальных условиях эксплуатации, и она всегда должна быть четко указана производителем. Минимальная прочность на разрыв, напротив, представляет собой ту силу, при которой испытанный образец стропа или другого грузозахватного элемента ожидается разрушиться. Ключевым элементом, связывающим эти два параметра и гарантирующим безопасность, является коэффициент запаса. Этот коэффициент, определяемый стандартами, такими как ASME B30, является не просто произвольным множителем, а фундаментальным инженерным принципом, закладывающим устойчивость оборудования к непредвиденным динамическим силам, таким как рывки при подъеме, вибрации, а также к постепенному накоплению усталости материала и возможному износу. Коэффициент запаса обеспечивает критический резерв прочности, который компенсирует неточности в расчетах, вариации в качестве материала, потенциальные повреждения при эксплуатации и другие факторы, которые невозможно полностью предвидеть или контролировать. Пренебрежение значением коэффициента запаса, выбор оборудования с недостаточным показателем или его использование в условиях, выходящих за рамки расчетных, напрямую ведет к риску внезапного отказа, что в условиях грузоподъемных операций может иметь катастрофические последствия, включая серьезные травмы или гибель людей, а также значительный материальный ущерб.
Безопасность в грузоподъемных операциях — это не компромисс, а результат тщательного инженерного анализа, неукоснительного соблюдения стандартов и ответственного применения оборудования.
Рассмотрим два распространенных типа грузозахватных приспособлений: синтетические стропы и цепные стропы из сплава Grade 100. Мой опыт в полевых условиях однозначно показывает, что выбор между ними зависит от множества факторов, тесно связанных с характером груза и условиями эксплуатации. Например, при подъеме грузов с острыми кромками, синтетические стропы, несмотря на их легкость и гибкость, могут быть крайне уязвимы к порезу; в таких ситуациях цепные стропы из сплава Grade 100, обладающие высокой стойкостью к истиранию и порезам, становятся предпочтительным выбором, хотя и значительно более тяжелым. В условиях воздействия агрессивных химических веществ или высоких температур, синтетические стропы могут быстро терять свои прочностные характеристики из-за деградации полимерных волокон, в то время как специально обработанные цепи из сплава Grade 100 часто демонстрируют лучшую устойчивость, хотя и требуют регулярной проверки на предмет термической деформации. Риск ударной нагрузки, например, при резком опускании или подъеме, также является критическим фактором; здесь цепные стропы, как правило, лучше справляются с кратковременными пиковыми нагрузками по сравнению с синтетическими, которые могут подвергнуться более значительному растяжению и потенциальному повреждению. Вес самих строп также играет роль; при работе на высоте или в условиях ограниченного пространства, легкость синтетических строп может существенно упростить монтаж и снизить нагрузку на персонал, в то время как высокая грузоподъемность при малом весе самих цепей делает их привлекательными для определенных применений, где компактность и высокая несущая способность являются приоритетом.
| Атрибут | Синтетические стропы | Цепные стропы (Grade 100) |
|---|---|---|
| Устойчивость к острым кромкам | Низкая, легко режутся. Требуют защиты. | Высокая, но острые кромки могут вызвать абразивный износ. |
| Химическая/УФ-стойкость | Переменная, зависит от материала. Могут деградировать. | Обычно высокая, но требует проверки на коррозию и деформацию. |
| Соотношение Вес/Грузоподъемность | Очень высокое (легкие при высокой грузоподъемности). | Хорошее, но сами цепи тяжелее синтетических строп. |
| Сложность инспекции | Требуют тщательного осмотра на предмет порезов, истираний, прожогов. | Требуют проверки на растяжение, износ, трещины, деформацию. |
Начав с понимания базовых принципов расчета безопасной нагрузки, мы переходим к методам формирования петель на стальных буксировочных тросах, которые являются критически важными узлами, определяющими надежность всей системы. Первый и, пожалуй, наиболее традиционный метод — это плетение, включающее использование коуша и последующее сплеснивание (или «заплетение»). Коуш, как правило, представляет собой металлическую вставку овальной формы, которая помещается в петлю троса для защиты его от истирания и деформации при работе с крюками или другими элементами такелажа; он предотвращает прямое трение металла о металл, распределяя нагрузку более равномерно. Сплеснивание же заключается в расплетении концов троса и последующем вплетении их обратно в основную часть троса, формируя таким образом прочную и надежную петлю. Этот метод требует высокого мастерства и точности, поскольку от качества плетения напрямую зависит прочность заделки; неправильное плетение может привести к преждевременному разрушению троса в месте заделки, даже если сам трос находится в идеальном состоянии.
Другим распространенным методом являются зажимы для троса, которые представляют собой механические устройства, предназначенные для фиксации петли. Существует несколько видов зажимов, наиболее распространенными из которых являются U-образные болтовые зажимы (также известные как «американки») и скобовые зажимы. При правильном монтаже, U-образные зажимы располагаются так, чтобы «U» часть болта охватывала конец троса, а зажимная планка прижимала петлю к основной части троса. Критически важно соблюдать правильное количество зажимов, их расстояние друг от друга и момент затяжки гаек. Недостаточное количество зажимов или неправильный момент затяжки могут привести к проскальзыванию троса или его повреждению в месте зажима, тогда как чрезмерная затяжка может сплющить трос, снизив его прочность.
Обжимные гильзы представляют собой более современный и часто более надежный метод заделки петель. Эти гильзы, изготавливаемые из различных металлов, таких как алюминий, медь или сталь, надеваются на петлю троса, а затем деформируются с помощью специального инструмента — пресс-клещей. Технологии обжима варьируются от холодного прессования до термической обработки, в зависимости от материала гильзы и типа троса. Преимущество этого метода заключается в создании равномерного и прочного соединения по всей окружности гильзы, что минимизирует риск локальных напряжений и обеспечивает высокую степень надежности. Материал гильзы должен быть совместим с материалом троса, чтобы избежать гальванической коррозии и обеспечить максимальную прочность соединения.
Наконец, кримпование представляет собой передовое решение для создания высокопрочных и надежных заделок петель. По сути, это усовершенствованный вариант обжима, использующий специализированные станки и гильзы, часто изготовленные из высокопрочных сплавов. Современные технологии кримпования позволяют создавать заделки, которые по своей прочности практически не уступают цельному участку троса, что является значительным достижением в области производства грузозахватных приспособлений. Этот метод особенно важен для критически важных применений, где требуется максимальная надежность и долговечность, например, в морской инженерии, авиации или при подъеме особо тяжелых грузов. Процесс кримпования тщательно контролируется, чтобы обеспечить оптимальное распределение деформации гильзы и троса, гарантируя тем самым максимальную эффективность соединения.
От Разрывной Прочности к Безопасной Нагрузке: Инженерное Обоснование Запаса Прочности
Выбор оптимального метода заделки петель стального буксировочного троса является критически важным этапом, требующим глубокого понимания инженерных принципов и практического опыта. Наша задача как инженеров — не просто следовать инструкциям, а предвидеть все возможные сценарии, включая непредвиденные ударные нагрузки и эксплуатационный износ, которые неизбежно возникают в реальных условиях.
Факторы, влияющие на выбор метода заделки:
- Нагрузка: Величина рабочих нагрузок, как статических, так и динамических, является первостепенным фактором. Необходимо учитывать пиковые нагрузки, которые могут возникнуть при рывках, резком торможении или изменении направления тяги.
- Условия эксплуатации: Агрессивные среды (морская вода, химикаты, высокие температуры), абразивные поверхности, вероятность механических повреждений — все это требует применения методов заделки, обеспечивающих максимальную устойчивость к деградации.
- Доступные инструменты: Некоторые методы требуют специализированного оборудования (например, гидравлические опрессовщики), в то время как другие могут быть выполнены с помощью более простых ручных инструментов. Выбор часто обусловлен наличием ресурсов на месте проведения работ.
Сравнение надежности и долговечности различных методов заделки петель:
Существует несколько распространенных методов заделки петель, каждый со своими преимуществами и недостатками:
- Коуш с последующей заделкой (пломбированием, плетением или опрессовкой): Этот метод обеспечивает защиту троса от истирания и равномерное распределение нагрузки по всей петле.
- Пломбирование (заделка свинцовой или алюминиевой пломбой): Традиционный, но зачастую менее надежный метод, подверженный деформации и образованию зазоров.
- Плетение (ручная заделка): Требует высокой квалификации персонала и может быть подвержено ослаблению со временем. Надежность сильно зависит от качества исполнения.
- Опрессовка (гидравлическая или механическая): Наиболее надежный и широко используемый метод в современной практике. Обеспечивает плотное и прочное соединение, минимизируя риск скольжения или разрушения.
- Заделка методом «глаза викинга» (viking eye): Этот метод, основанный на специальном плетении, обеспечивает высокую прочность, но требует точного соблюдения технологии и может быть сложен в исполнении.
С точки зрения надежности и долговечности, опрессовка с использованием соответствующего коуша обычно считается наиболее предпочтительным методом для критически важных применений, таких как буксировочные тросы. Она обеспечивает наилучшее сохранение MBS (Minimum Breaking Strength) исходного троса и наивысшую устойчивость к динамическим нагрузкам.
Экономическая целесообразность и трудозатраты при заделке:
Экономическая целесообразность напрямую связана с надежностью и долговечностью. Дешевый, но ненадежный метод заделки в конечном итоге может привести к гораздо большим затратам из-за поломок, простоя оборудования и, что самое главное, потенциального ущерба или травм.
- Высокие трудозатраты и стоимость оборудования: Методы, требующие высококвалифицированного персонала и дорогостоящего специализированного оборудования (например, гидравлических опрессовщиков), имеют более высокую начальную стоимость.
- Низкие трудозатраты и простота: Ручное плетение или простейшие методы заделки могут показаться дешевле, но их низкая надежность и ограниченный срок службы часто перечеркивают первоначальную экономию.
Инженерный расчет Working Load Limit (WLL), или Рабочей Нагрузки, является краеугольным камнем безопасности. Производитель указывает MBS (Minimum Breaking Strength) — минимальную разрывную прочность троса, проверенную в лабораторных условиях. Однако эта цифра — лишь отправная точка. Наша истинная задача как инженеров заключается в применении соответствующего Design Factor (DF), или Коэффициента Запаса Прочности, для определения безопасной рабочей нагрузки. Этот Design Factor — не просто произвольный множитель; он представляет собой тщательно рассчитанный инженерный запас прочности, призванный компенсировать износ материала, непредвиденные динамические силы, температурные воздействия, вибрации и все те переменные, которые невозможно полностью учесть в идеальных лабораторных условиях.
В грузоподъемных операциях вопрос не в том, «Как долго это прослужит?». Вопрос в том, «Какой запас прочности я спроектировал, чтобы гарантировать, что это никогда не выйдет из строя при наихудших возможных условиях?» Design Factor — это ответ на этот вопрос.
Стандарты, такие как серия ASME B30, определяют минимальные значения DF для различных типов оборудования и применений, но опытный инженер должен учитывать специфику эксплуатации. Например, для буксировочных тросов, подверженных частым ударным нагрузкам, может потребоваться DF, значительно превышающий минимальные отраслевые нормы. Применяя требуемый Design Factor к MBS, мы вычисляем WLL:
$$ text{WLL} = frac{text{MBS}}{text{DF}} $$
Полученное значение WLL является окончательной, не подлежащей обсуждению рабочей нагрузкой, ниже которой эксплуатация считается безопасной. Отказ от строгого применения Design Factor или использование его некорректного значения равносильно сознательному игнорированию рисков, что недопустимо в нашей профессии.
За пределами чертежа: Обеспечение надежности и долговечности в реальных условиях
Заключение: Обеспечение максимальной надежности и долговечности заделанных петель стального буксировочного троса
В условиях эксплуатации, где нагрузки и условия могут быть непредсказуемыми, надежность заделанных петель стального буксировочного троса становится не просто конструктивной особенностью, а критически важным фактором безопасности. Точные расчеты, выполненные в проектной стадии, являются лишь отправной точкой. Истинная оценка надежности происходит в полевых условиях, под воздействием реальных нагрузок, коррозии, абразивного износа и температурных колебаний. Опыт инженера, наблюдающего за оборудованием, которое годами работало в суровых условиях, бесценен. Он позволяет понять, как усталостное разрушение в местах концентрации напряжений, такие как резкие перегибы или дефекты сварки на крепежных элементах, может привести к внезапному отказу. Особое внимание следует уделять целостности пути нагрузки, гарантируя, что все компоненты, от самой петли до точки крепления, способны выдерживать расчетные и пиковые нагрузки без деформации или разрушения. Катастрофические последствия обрыва стального троса или отказа тормозной системы подъемного механизма, когда нагрузка внезапно освобождается, подчеркивают важность каждого элемента в цепи безопасности.
Краткое резюме основных методов и рекомендаций.
Для обеспечения максимальной надежности заделанных петель стального буксировочного троса необходимо придерживаться ряда ключевых рекомендаций, основанных на многолетнем опыте эксплуатации. Во-первых, выбор правильного типа заделки, будь то опрессовка, коуш с последующей заделкой или вязание петли с использованием специальных узлов, должен основываться на предполагаемых нагрузках, условиях эксплуатации и типе троса. Опрессовка, при условии использования качественных гильз и правильного оборудования, обеспечивает высокую прочность и гладкую поверхность, минимизируя риск повреждения троса. Коуш, помещенный в петлю, защищает трос от перетирания и изгиба под острым углом, особенно при работе с такелажными скобами. Вязание петель часто применяется в тех случаях, когда требуется гибкость или возможность быстрой замены, но требует тщательного контроля за узлами. Независимо от метода, всегда следует использовать оригинальные комплектующие и следовать рекомендациям производителя троса и оборудования. Процесс заделки должен выполняться квалифицированным персоналом с использованием соответствующего инструмента, так как любая ошибка на этом этапе может стать точкой отказа.
Важность регулярного осмотра и обслуживания заделанных петель.
Регулярный осмотр является краеугольным камнем для поддержания надежности заделанных петель. Эти осмотры должны проводиться до и после каждого использования, а также в рамках плановых технических обслуживаний. Первоочередной задачей является визуальный осмотр на наличие механических повреждений: перетирания, раздавливания, порезов, коррозии, деформации гильзы (при опрессовке) или трещин в местах крепления. Особое внимание следует уделять концу троса, где часто возникают «птичьи гнезда» (распушение прядей) из-за чрезмерной нагрузки или неправильного обращения, а также области заделки на предмет признаков проскальзывания или деформации. Ультрафиолетовое (УФ) излучение также может вызывать деградацию некоторых материалов, хотя стальные тросы менее подвержены этому, чем синтетические стропы, стоит учитывать условия хранения. Износ тормозных систем подъемных механизмов может привести к внезапным рывкам, которые создают экстремальные нагрузки на петли и весь подъемный комплекс.
Профилактика износа и повреждений для продления срока службы троса.
Профилактическое обслуживание выходит за рамки простой инспекции и включает в себя активные меры по предотвращению износа и повреждений. Это включает в себя правильное хранение тросов в сухом, хорошо вентилируемом месте, вдали от агрессивных химических веществ и прямых солнечных лучей, предпочтительно в смотанном виде на барабане или в бухте. Избегание резких рывков и перегрузок при подъеме и перемещении грузов является фундаментальным правилом. При эксплуатации необходимо следить за тем, чтобы трос не терся об острые края или грубые поверхности, используя для защиты специальные протекторы или подкладки. Регулярная очистка от грязи, песка и остатков смазочных материалов также способствует продлению срока службы. В тех случаях, когда оборудование подвергается воздействию агрессивных сред, может потребоваться дополнительная защита от коррозии или применение специальных смазок. Анализ причин отказа – это не академическое упражнение, а критически важное расследование, направленное на определение первопричины и предотвращение повторения инцидентов, что часто требуется регулирующими органами и отраслевыми стандартами, такими как ASME или LOLER.
Таблица: Сравнение методов неразрушающего контроля (NDT) для грузоподъемного оборудования
| Атрибут | Визуальный контроль (VT) | Магнитопорошковый контроль (MT) | Ультразвуковой контроль (UT) |
|---|---|---|---|
| Основное применение | Поиск поверхностных дефектов, оценка общего состояния | Обнаружение поверхностных и подповерхностных трещин | Обнаружение подповерхностных дефектов, измерение толщины |
| Обнаруживает поверхностные/подповерхностные дефекты | Поверхностные | Поверхностные и подповерхностные (до ~6 мм) | Подповерхностные, внутренние |
| Портативность оборудования | Высокая (фонарик, зеркало, лупа) | Высокая (портативные установки, электромагниты) | Средняя (портативные приборы, но требуют источника питания) |
| Требуемый уровень квалификации оператора | Низкий/Средний (при наличии сертификации) | Средний (требует знания физики процесса и стандартов) | Высокий (требует глубоких знаний акустики, материалов) |
Безупречный расчет в офисе теряет всякий смысл, если оборудование неправильно осматривается или игнорируется в полевых условиях. Ответственность инженера распространяется на весь жизненный цикл, поскольку каждый этап является потенциальной точкой отказа.
Часто задаваемые вопросы
Вопрос: Как часто следует проводить осмотр буксировочного троса и его заделанных петель? Ответ: Регулярные осмотры должны проводиться до и после каждого использования, а также в рамках плановых технических обслуживаний. Частота может увеличиваться в зависимости от интенсивности эксплуатации и условий окружающей среды.
Вопрос: Какие признаки могут указывать на потенциальный отказ заделанной петли? Ответ: К признакам потенциального отказа относятся: видимые повреждения троса (распушение, перетирание, «птичьи гнезда»), деформация гильзы при опрессовке, трещины в крепежных элементах, признаки проскальзывания троса в заделке, чрезмерная коррозия.
Вопрос: Может ли коррозия существенно повлиять на прочность заделанной петли? Ответ: Да, коррозия значительно ослабляет как сам трос, так и элементы заделки, снижая их несущую способность и увеличивая риск внезапного разрушения.
Вопрос: Какие меры предосторожности необходимо предпринять при работе с буксировочным тросом в условиях низких температур? Ответ: В условиях низких температур стальные тросы становятся более хрупкими. Необходимо избегать резких рывков, ударных нагрузок и контролировать гибкость троса. Дефектные участки, которые могли бы быть менее заметны при положительных температурах, становятся более критичными.
Вопрос: В чем разница между опрессовкой и вязанием петли, и когда следует предпочесть один метод другому? Ответ: Опрессовка (с использованием алюминиевых или стальных гильз) обычно обеспечивает более высокую и равномерную прочность, а также гладкую поверхность. Вязание петли (например, с помощью стальных проволочных зажимов или специальных узлов) может быть более гибким и легко ремонтируемым, но требует строгого соблюдения правил вязки для обеспечения надежности. Выбор зависит от конкретных нагрузок, типа троса и требований к эксплуатации.
Отказ от ответственности
Отказ от ответственности: Информация, представленная в данном материале, носит общий ознакомительный характер и не является заменой профессиональной консультации инженера или специалиста по грузоподъемному оборудованию. Эксплуатация, осмотр и обслуживание грузоподъемного оборудования должны проводиться в строгом соответствии с применимыми нормами, стандартами и рекомендациями производителя. Автор и издатель не несут ответственности за любые прямые или косвенные убытки, возникшие в результате использования информации, содержащейся в данном документе. Всегда обращайтесь к квалифицированным специалистам для оценки конкретных условий эксплуатации и принятия решений по безопасности.
Товары из каталога по теме статьи
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.