
Изготовление Шестерни из Капролона: Пошаговая Инструкция
Узнайте, как изготовить шестерню из капролонового стержня своими руками. Пошаговая инструкция по подготовке материалов, обработке и контролю качества.
Содержание
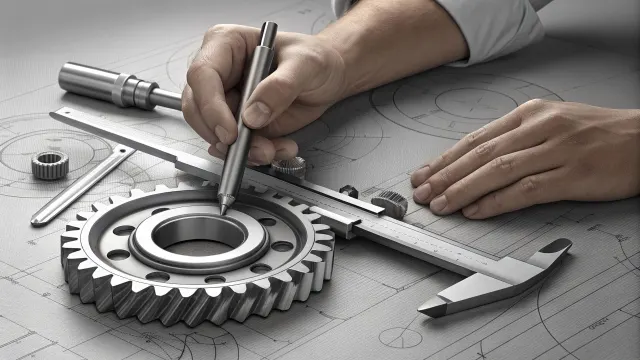
Представьте себе сложный механизм, где каждая деталь работает в гармонии, обеспечивая бесперебойную и бесшумную работу всей системы. Одним из ключевых элементов таких передач являются зубчатые колеса и шестерни, изготовленные с высокой точностью. Изготовление шестерни из капролонового стержня — это процесс, требующий внимания к деталям и глубокого понимания свойств конструкционного полимера. В качестве заготовок для токарной и фрезерной обработки на производстве используются калиброванные капролоновые стержни нужного диаметра.
Капролон (полиамид-6) — прочный полимер с высокой ударной вязкостью, износостойкостью и низким коэффициентом трения. Эти характеристики делают его отличной альтернативой бронзе, чугуну и текстолиту. Преимущества использования капролоновых шестерен включают снижение шума и вибраций при работе передачи, отсутствие необходимости в постоянной обильной смазке и устойчивость к агрессивным средам.
Подготовка материалов и инженерные расчеты
Перед началом механической обработки выполняется геометрический расчет параметров зубчатой передачи (модуль, число зубьев, делительный диаметр, угол зацепления и ширина венца). Для исключения поводки и коробления заготовок после снятия стружки массивные стержни предварительно проходят термический отжиг капролона для снятия внутренних напряжений.
«Качество исходного материала и правильный предварительный расчет зубчатого зацепления напрямую определяют долговечность и плавность хода полимерной передачи.»
Необходимое оборудование для изготовления шестерни включает:
- Токарный станок (с ЧПУ или универсальный) для проточки тела шестерни и ступицы
- Зубофрезерный или вертикально-фрезерный станок с делительной головкой
- Измерительные инструменты (штангенциркуль, микрометр, штангензубомер)
Пошаговая технология изготовления капролоновой шестерни
Комплексная механическая обработка капролона: точение, фрезерование и сверление требует применения острых инструментов из быстрорежущей стали (Р6М5, HSS) или твердого сплава с полированными канавками для свободного схода эластичной стружки.
- Подготовка и черновая проточка: отрезание заготовки с припуском и обточка наружного диаметра шестерни на токарном станке.
- Расточка посадочного отверстия: растачивание внутреннего диаметра ступицы под вал с учетом необходимого натяга или скользящей посадки. Чтобы обеспечить плотную посадку без биения, применяются проверенные секреты чистовой токарной обработки капролона. Аналогичные правила соблюдаются, когда выполняется производство резьбовых деталей и втулок из капролона для осевой фиксации шестерен.
- Нарезание зубьев: модульной дисковой или червячной фрезой нарезается зубчатый венец. При обработке модифицированных марок полиамида важно строго выдерживать оптимальные режимы резания для капролона с графитом (высокая скорость резания при умеренной подаче и непрерывном охлаждении сжатым воздухом во избежание оплавления вершин зубьев).
- Прорезка шпоночного паза: долбление или протяжка шпоночного паза в ступице шестерни.
- Финишная доводка: удаление заусенцев и фасок с торцов зубьев.
Особенности механической обработки полиамида-6
| Этап обработки | Технологические требования | Возможные риски и их предотвращение |
|---|---|---|
| Токарная обработка заготовки | Высокая чистота поверхности, острый резец ($\gamma = 15...25^\circ$) | Нагрев заготовки — предотвращается обдувом воздухом |
| Фрезерование зубьев | Высокая точность делительного механизма | Замятие зуба — исключается острым инструментом и малой подачей |
| Расточка ступицы | Учет влажностного и теплового расширения полимера | Усадка отверстия — расточка в чистовой размер после остывания |
«Точность нарезания зубьев и соблюдение теплового режима резания гарантируют идеальное пятно контакта и многолетнюю работу капролоновой шестерни даже в тяжелонагруженных редукторах.»
Практическое применение и контроль качества
Контроль готового зубчатого колеса включает проверку шага зацепления, толщины зуба по постоянной хорде и биения венца относительно оси посадочного отверстия. Капролоновые шестерни успешно работают в паре со стальными шестернями, обеспечивая снижение шума привода, самосмазывание и защиту дорогостоящих узлов от поломки при внезапных заклиниваниях механизма.
Часто задаваемые вопросы
- Как проверить качество изготовленной шестерни?
Проверка включает контроль радиального и торцевого биения индикатором часового типа, замер толщины зуба штангензубомером и обкатку на межцентровом станке по пятну контакта. - Какая пара работает лучше: капролон-сталь или капролон-капролон?
Наилучший ресурс и отвод тепла демонстрирует пара «стальная шестерня — капролоновая шестерня». Работа двух полимерных шестерен в паре допускается только в слабонагруженных приборных передачах. - Нужно ли смазывать капроновые шестерни?
Хотя капролон обладает низким коэффициентом сухого трения, внесение консистентной смазки (литиевой или силиконовой) при сборке снижает износ зубьев в 2–3 раза и улучшает теплоотвод. - Как влияет влажность на работу капролоновой шестерни?
Капролон впитывает влагу из воздуха (до 2–3%), что приводит к незначительному увеличению размеров. При проектировании зубчатого зацепления для работы во влажной среде закладывается увеличенный боковой зазор между зубьями.
Отказ от ответственности
Информация, представленная в данной статье, предназначена исключительно для образовательных и ознакомительных целей. Изготовление зубчатых колес и деталей зубчатых передач должно производиться квалифицированными станочниками в строгом соответствии с машиностроительными чертежами и технологическими нормативами предприятия.
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.