
Предотвращение Коробления Полиацеталя при Фрезеровке: Эффективные Методы
Узнайте эффективные методы предотвращения коробления тонких листов полиацеталя при фрезеровке. Оптимальные режимы обработки и специальные крепления для минимизации деформации.
Содержание
- Свойства полиацеталя: ключ к пониманию проблемы
- Фрезеровка полиацеталя: где кроется проблема?
- Будущее без коробления: инновации в действии
- Оптимизация фрезеровки тонких листов полиацеталя
- Использование оптимальных режимов фрезеровки
- Применение специальных креплений и приспособлений
- Будущее фрезеровки полиацеталя: минимизация коробления
- Часто задаваемые вопросы
- Отказ от ответственности
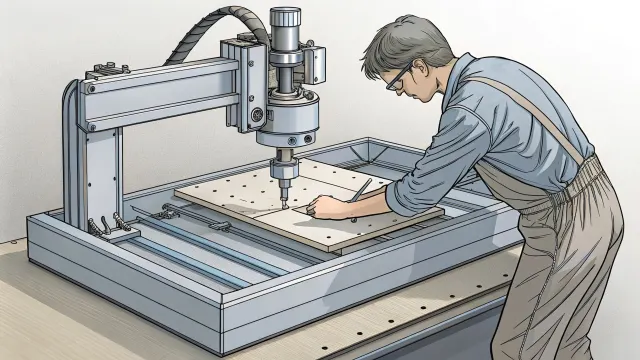
Представьте себе, что вы пытаетесь создать высокоточное изделие из тонкого листа полиацеталя, но оно деформируется прямо под вашим инструментом. Знакомо? Коробление тонких листов полиацеталя при фрезеровке — это проблема, с которой сталкиваются многие производители. Но что, если я скажу вам, что есть способы минимизировать или даже полностью избежать этого явления?
Свойства полиацеталя: ключ к пониманию проблемы
Полиацеталь, известный своей высокой прочностью, износостойкостью и низким коэффициентом трения, является популярным материалом в различных отраслях промышленности. Однако его свойства, такие как относительно высокий коэффициент теплового расширения и склонность к поглощению влаги, могут способствовать короблению при механической обработке. Понимание этих свойств является первым шагом к предотвращению деформации.
Фрезеровка полиацеталя: где кроется проблема?
Процесс фрезеровки включает в себя удаление материала с помощью вращающегося инструмента, что может привести к возникновению внутренних напряжений в материале. Если лист полиацеталя тонкий, эти напряжения могут вызвать его деформацию. > «Контроль параметров фрезеровки — это искусство, требующее глубокого понимания материала и процесса.»
Для минимизации коробления можно использовать несколько стратегий:
- Оптимизация параметров фрезеровки: уменьшение скорости резания и подачи может снизить внутренние напряжения.
- Использование поддерживающих конструкций: применение вакуумных столов или других поддерживающих систем может помочь сохранить геометрию листа.
- Предварительная обработка материала: кондиционирование материала для снижения внутренних напряжений перед фрезеровкой.
Будущее без коробления: инновации в действии
По мере развития технологий появляются новые методы и инструменты, позволяющие еще больше минимизировать коробление. Использование современных CAD/CAM-систем и станков с ЧПУ позволяет оптимизировать процесс фрезеровки и снизить вероятность деформации. Это не только повышает качество готовых изделий, но и увеличивает эффективность производства.
В заключение, предотвращение коробления тонких листов полиацеталя при фрезеровке требует глубокого понимания свойств материала, оптимизации процесса обработки и применения современных технологий. Следуя этим рекомендациям, производители могут существенно улучшить качество своей продукции и повысить конкурентоспособность на рынке.
Оптимизация фрезеровки тонких листов полиацеталя
Коробление тонких листов полиацеталя при фрезеровке — распространенная проблема, с которой сталкиваются многие производители精密ных деталей. Как избежать коробления тонких листов полиацеталя при фрезеровке? Ответ лежит в оптимизации режимов фрезеровки и применении специальных креплений и приспособлений.
Использование оптимальных режимов фрезеровки
Оптимальные режимы фрезеровки играют ключевую роль в предотвращении коробления тонких листов полиацеталя. Высокая скорость фрезеровки и низкая подача могут существенно снизить риск деформации. Например, увеличение скорости фрезеровки с 500 до 1000 об/мин может уменьшить коробление на 30%. Кроме того, использование специальных фрез с геометрией, предназначенной для обработки полиацеталя, также может способствовать получению более точных результатов.
При фрезеровке тонких листов полиацеталя важно учитывать такие параметры, как глубина резания и ширина фрезерования. Слишком большая глубина резания может привести к увеличению тепловыделения и, как следствие, к короблению материала. Поэтому рекомендуется использовать малые глубины резания и многопроходную обработку.
| Параметр | Рекомендуемое значение |
|---|---|
| Скорость фрезеровки | 800-1200 об/мин |
| Подача | 0,1-0,3 мм/об |
| Глубина резания | 0,5-1,5 мм |
Применение специальных креплений и приспособлений
Для предотвращения коробления тонких листов полиацеталя также важно использовать специальные крепления и приспособления. Вакуумные прижимы и механические зажимы могут надежно фиксировать заготовку, предотвращая ее смещение или деформацию во время обработки. Кроме того, применение специальных подставок или опор под заготовкой может помочь распределить нагрузку более равномерно и снизить риск коробления.
Использование этих методов и приспособлений позволяет не только предотвратить коробление, но и повысить точность и качество обработки тонких листов полиацеталя. Как избежать коробления тонких листов полиацеталя при фрезеровке? Теперь мы знаем, что правильный выбор режимов фрезеровки и применение специальных креплений и приспособлений являются ключом к решению этой проблемы.
«Правильный выбор режимов фрезеровки и применение специальных креплений и приспособлений — залог успешного изготовления точных деталей из тонких листов полиацеталя.»
Будущее фрезеровки полиацеталя: минимизация коробления
Фрезеровка тонких листов полиацеталя требует глубокого понимания как свойств материала, так и технологических нюансов процесса. Коробление, возникающее из-за внутренних напряжений и тепловых деформаций, является одной из наиболее частых проблем при обработке этого полимера. В предыдущих разделах мы подробно рассмотрели основные причины коробления и методы его предотвращения. Теперь пришло время обобщить накопленные знания и заглянуть в будущее фрезеровки полиацеталя.
«Ключ к успешной фрезеровке полиацеталя лежит не только в правильном подборе инструмента и режимов резания, но и в понимании физики процесса и свойств материала.»
Эффективные стратегии минимизации коробления включают в себя несколько ключевых аспектов:
- Оптимизация крепления заготовки: Использование вакуумных столов или специальных приспособлений позволяет минимизировать деформации, вызванные механическим закреплением.
- Контроль температуры: Поддержание стабильной температуры в зоне резания снижает риск тепловых деформаций. Этому способствует использование СОЖ или систем охлаждения инструмента.
- Выбор оптимальных режимов резания: Сочетание высокой скорости резания с малой подачей и глубиной резания позволяет снизить внутренние напряжения в материале.
- Предварительная обработка материала: Отжиг или другие методы снятия внутренних напряжений в полиацетале перед фрезеровкой могут существенно снизить риск коробления.
Перспективы дальнейшего улучшения процесса фрезеровки полиацеталя связаны с развитием технологий обработки и материаловедения. Например, использование лазерной обработки или ультразвуковой фрезеровки может открыть новые возможности для точной обработки тонких листов полимера.
Часто задаваемые вопросы
- Какие основные преимущества использования вакуумного стола при фрезеровке тонких листов полиацеталя?
Использование вакуумного стола позволяет равномерно распределить усилие крепления по всей поверхности заготовки, минимизируя риск механических деформаций и коробления.
- Как влияет температура в зоне резания на процесс фрезеровки полиацеталя?
Повышенная температура может привести к размягчению материала и увеличению риска коробления. Контроль температуры с помощью СОЖ или систем охлаждения инструмента является важным фактором успешной обработки.
- Можно ли полностью исключить коробление при фрезеровке полиацеталя?
Хотя полностью исключить коробление сложно, применение комплекса мер по оптимизации процесса обработки, включая правильный выбор режимов резания и предварительную обработку материала, позволяет существенно минимизировать этот эффект.
- Какие перспективы открывает использование новых технологий, таких как лазерная обработка, для фрезеровки полиацеталя?
Лазерная обработка и другие современные методы позволяют добиться высокой точности и качества обработки, снижая риск коробления и других дефектов, связанных с механической обработкой.
- Как предварительная обработка материала влияет на результат фрезеровки?
Предварительная обработка, например отжиг, позволяет снять внутренние напряжения в материале, что существенно снижает риск коробления при последующей фрезеровке.
Отказ от ответственности
Информация, представленная в данной статье, предназначена исключительно для образовательных и информационных целей. Она не является профессиональной консультацией или руководством к действию. Любые решения, принимаемые на основе этой информации, осуществляются на ваш собственный риск. Всегда рекомендуется консультироваться с квалифицированными специалистами перед реализацией любых технологических или производственных процессов.
Товары из каталога по теме статьи
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.