
Технология Круглопрядных Стропов: Изготовление
Узнайте о технологии изготовления круглопрядных стропов. Этапы, материалы, контроль качества и правила эксплуатации для максимальной надежности. Актуально в 2025.
Содержание
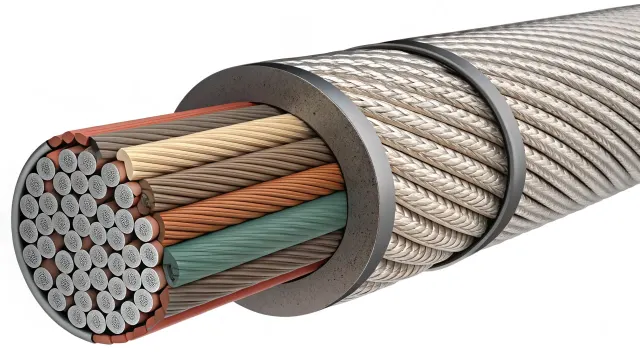
На каждом подъеме, особенно там, где счет идет на десятки и сотни тонн, существует одна, зачастую недооцененная, точка, способная обернуть века инженерной мысли в прах – это строп. Подумайте о недавнем инциденте, когда, казалось бы, надежная система вышла из строя; детальный анализ часто показывает, что слабое звено, обычно в самой системе строповки, стало причиной катастрофы. Несоблюдение правил эксплуатации или, что более коварно, применение стропов, изготовленных с пренебрежением к фундаментальным принципам проектирования, может привести к падению груза, колоссальному ущербу и, что самое страшное, к человеческим жертвам. Круглопрядные стропы, в их сути, являются не просто отрезками материала, а тщательно спроектированными инженерными решениями, призванными безопасно и надежно передавать огромные усилия от грузозахватного органа крана к перемещаемому грузу, минимизируя при этом риски, связанные с концентрацией напряжений и усталостным разрушением. Они представляют собой вершину технологий в мире такелажа, где каждая нить, каждый шов и каждая петля играют свою роль в обеспечении целостности нагрузочного пути.
Технология изготовления круглопрядных стропов – это сложный, многоэтапный процесс, требующий не только строгого соблюдения технологических норм, но и глубокого понимания физики материалов и нагрузок. Основное назначение этих стропов заключается в обеспечении гибкой, но при этом чрезвычайно прочной связи между грузоподъемным механизмом и грузом, что позволяет равномерно распределить нагрузку и избежать повреждения как самого груза, так и оборудования. Их главное преимущество перед традиционными цепными или канатными стропами заключается в исключительной гибкости, высокой грузоподъемности при относительно малом весе и, что критически важно, в отсутствии резких перепадов напряжений в местах контакта с острыми кромками груза, что значительно продлевает срок службы стропа и снижает риск внезапного отказа. В производстве круглопрядных стропов мы сталкиваемся с двумя основными подходами к формированию сердцевины, несущей основную нагрузку: это может быть пучок параллельных или скрученных нитей высокопрочного синтетического волокна, такого как полиэстер или полиамид. Параллельное расположение волокон обеспечивает максимальную прямую передачу усилия, минимизируя потери на трение между ними, в то время как скрутка может улучшать гибкость и устойчивость к истиранию, но может незначительно снижать общую прочность. Выбор между этими конфигурациями зависит от предполагаемых условий эксплуатации и специфических требований к прочности и долговечности.
Ключевые этапы производства круглопрядных стропов начинаются с тщательного подбора сырья; волокна должны соответствовать строгим стандартам по прочности на разрыв, устойчивости к ультрафиолетовому излучению и химическим воздействиям, ведь от их качества напрямую зависит безопасность всего подъемного механизма. Далее следует процесс формирования сердечника: волокна вытягиваются и укладываются либо параллельно, либо скручиваются в зависимости от требуемых характеристик стропа, образуя плотный, однородный жгут, способный выдерживать колоссальные растягивающие нагрузки. Этот сердечник затем заключается в защитную оболочку, которая, как правило, изготавливается из износостойкого материала, устойчивого к истиранию, порезам и воздействию окружающей среды; эта оболочка не только защищает несущие нити, но и придает стропу форму, облегчающую его строповку и повышающую удобство использования. После формирования сердечника и оболочки происходит этап сплетения или формирования грузовых петель, который является одним из наиболее ответственных моментов в производстве, поскольку качество их изготовления определяет общую надежность стропа и его соответствие заявленной грузоподъемности. Процесс сплетения требует высокой квалификации и точного соблюдения технологии, чтобы обеспечить равномерное распределение нагрузки по всем несущим волокнам и исключить образование слабых мест, способных привести к преждевременному разрушению. Финальные стадии включают в себя маркировку стропа с указанием его грузоподъемности, длины и номера партии, а также обязательное проведение испытаний под нагрузкой, превышающей рабочую, чтобы подтвердить соответствие всем нормам безопасности и гарантировать надежность изделия в реальных условиях эксплуатации.
В инженерии грузоподъемных систем нет места компромиссам. Каждый компонент, от главного блока до мельчайшей нити стропа, является частью единого нагрузочного пути, и его целостность – это залог общей безопасности.
Каждый изготовленный круглопрядный строп должен соответствовать строгим международным и национальным стандартам, таким как ASME B30.9 или европейским директивам, что подтверждается соответствующей документацией и маркировкой. Этот процесс не ограничивается лишь механическим соединением волокон; он включает в себя глубокое понимание усталостной прочности, деформационных характеристик под нагрузкой и влияния динамических факторов, таких как ударные нагрузки при резких остановках или пусках. Наш опыт подсказывает, что стропы, изготовленные с нарушением технологии, могут выглядеть идентично качественным изделиям, но их внутреннее напряжение, скрытые дефекты в плетении или недостаточная прочность защитной оболочки становятся очевидными лишь под нагрузкой, часто с катастрофическими последствиями. Поэтому мы никогда не идем на уступки в выборе материалов и не допускаем отклонений от установленных производственных процессов, ведь от этого напрямую зависит жизнь людей и сохранность дорогостоящего оборудования.
Основы безопасного грузоподъемного расчета: Деконструкция коэффициента безопасности
Безопасность в грузоподъемных операциях – это не компромисс, а фундаментальное инженерное требование, основанное на глубоком понимании материалов, нагрузок и потенциальных рисков.
Анализ безопасности любого грузоподъемного оборудования, будь то круглопрядный строп или лебедка, начинается с четкого понимания его предельно допустимой рабочей нагрузки (ПДН), минимальной разрушающей нагрузки (МРН) и, что критически важно, коэффициента безопасности (КБ). ПДН – это максимальный вес, который оборудование может безопасно поднимать в штатных условиях эксплуатации, заявленный производителем. МРН, напротив, представляет собой нагрузку, при которой оборудование гарантированно разрушится, определенную в ходе лабораторных испытаний. Коэффициент безопасности, который часто обозначается как DF (Design Factor), не является простым множителем, а представляет собой отношение МРН к ПДН. Этот коэффициент – краеугольный камень безопасного проектирования, отражающий заложенный инженерами запас прочности для противодействия непредвиденным динамическим нагрузкам, усталостному износу материала, погрешностям в расчетах и ошибкам при эксплуатации. Например, для текстильных стропов, в соответствии со стандартами ASME B30.9, коэффициент безопасности обычно составляет 5:1, что означает, что строп с ПДН 1000 кг имеет МРН 5000 кг. Этот запас критически важен, поскольку динамические нагрузки, возникающие при рывках, внезапных остановках или при подъеме грузов с непредсказуемым центром тяжести, могут в разы превышать статическую нагрузку. Пренебрежение значением коэффициента безопасности, его необоснованное снижение или игнорирование при выборе оборудования неизбежно ведет к катастрофическим последствиям, ставя под угрозу не только целостность груза, но и жизнь и здоровье людей.
При выборе между различными типами грузозахватных приспособлений, такими как синтетические стропы (например, круглопрядные) и цепные стропы класса прочности 100 (Grade 100 Alloy Chain Slings), требуется тщательный анализ эксплуатационных условий. Из моего опыта работы с различными объектами, выбор часто сводится к компромиссам, определяемым спецификой груза и рабочей средой. Синтетические стропы, изготовленные из полиэстера или полиамида, обладают превосходной гибкостью и низким весом, что облегчает их строповку и уменьшает нагрузку на стропальщиков. Однако их устойчивость к острым кромкам груза крайне низка; любой контакт с острым углом может привести к мгновенному повреждению волокон и, как следствие, к резкому снижению несущей способности. В условиях высокой температуры, особенно выше 100°C для полиэстера, прочность синтетических стропов также заметно снижается, что требует наличия термостойких протекций или полного отказа от их применения. Полиамидные стропы, хотя и более устойчивы к истиранию, обладают низкой стойкостью к УФ-излучению и химическим реагентам, что ограничивает их применение в агрессивных средах. Цепные стропы класса 100, напротив, демонстрируют выдающуюся прочность и износостойкость, эффективно справляясь с острыми кромками, особенно при использовании специальных защитных элементов. Их высокая рабочая температура (до 200°C для цепей без покрытия) и значительная устойчивость к большинству химических веществ делают их предпочтительным выбором для суровых промышленных условий. Однако их значительный вес и меньшая гибкость могут затруднять процесс строповки и увеличивать риск травм персонала. Также, цепные стропы более подвержены усталостным разрушениям при многократных ударных нагрузках, что требует более тщательного и регулярного визуального осмотра на предмет деформаций, трещин и износа звеньев.
| Атрибут | Синтетические Стропы (круглопрядные) | Цепные Стропы (класс 100) |
|---|---|---|
| Переносимость острых кромок | Низкая. Требуются дополнительные протекторы или полный отказ от применения при наличии острых кромок. | Высокая. Хорошо переносят контакт с кромками, но при наличии острых кромок рекомендуется применение протекторов. |
| Химическая/УФ стойкость | Переменная. Полиэстер умеренно устойчив, полиамид чувствителен к УФ и агрессивным средам. | Хорошая. Большинство сплавов демонстрируют высокую устойчивость к большинству химических веществ и УФ-излучению. |
| Соотношение вес/грузоподъемность | Очень высокое. Легкие и удобные в обращении, что снижает нагрузку на персонал. | Умеренное. Тяжелые, что затрудняет строповку и увеличивает физическую нагрузку. |
| Сложность инспекции | Средняя. Основное внимание уделяется порезам, истиранию, разрывам волокон и обесцвечиванию. | Повышенная. Требует тщательной проверки на предмет деформаций, растяжения, трещин, износа и коррозии звеньев. |
В процессе изготовления круглопрядных стропов ключевую роль играет плетение сердечника (сердцевины), представляющего собой комплекс продольно ориентированных высокопрочных нитей, которые и несут основную нагрузку. Этот процесс требует высокой точности и применения специализированного оборудования – крутильно-прядильных машин, которые обеспечивают равномерное натяжение и правильное расположение каждой нити. Сердечник может состоять из десятков или даже сотен тысяч таких нитей, объединенных в единый пучок. Выбор материала для этих нитей является определяющим фактором в прочности и долговечности стропа; наиболее распространенными являются полиэстер (PET) и полиамид (PA). Полиэстер обладает низкой эластичностью, высокой прочностью на разрыв и устойчивостью к ультрафиолету и влаге, что делает его предпочтительным для общего применения. Полиамид, в свою очередь, отличается высокой эластичностью (что может быть полезно для смягчения ударных нагрузок) и устойчивостью к истиранию, но он более подвержен воздействию влаги и ультрафиолета, а также имеет более низкую рабочую температуру. Перед плетением нити проходят тщательную подготовку, включающую очистку, натяжение и, при необходимости, пропитку для улучшения их свойств, таких как влагостойкость или защита от химических воздействий. После формирования сердечника его заключают в защитную оболочку (оплетку), которая выполняет несколько критически важных функций. Оболочка, как правило, изготавливается из полиэстера или полиамида и плетется таким образом, чтобы обеспечить защиту сердечника от механических повреждений, абразивного износа, ультрафиолетового излучения и химических воздействий. Она также предотвращает расслоение нитей сердечника и обеспечивает равномерное распределение нагрузки между ними. Важность оболочки нельзя недооценивать, поскольку ее повреждение или истирание приводит к прямому контакту окружающей среды с несущими волокнами, что резко снижает безопасность и срок службы стропа. Технология изготовления оболочки, включая тип плетения (например, круглое или плоское) и плотность, напрямую влияет на ее защитные свойства и долговечность.
От Предельной Прочности к Безопасной Нагрузке: Инженерия Запаса Прочности
Технология изготовления круглопрядных стропов, несмотря на свою кажущуюся простоту, требует глубокого понимания инженерных принципов, особенно когда речь заходит о безопасности. В моей практике, специфицируя грузоподъемное оборудование или разрабатывая сложные схемы строповки для критически важных приложений, я всегда помнил об огромной ответственности. Отказ оборудования здесь недопустим, а непредвиденные ударные нагрузки и эксплуатационный износ — это реальность, а не теоретическая возможность. Именно поэтому контроль качества и особенности эксплуатации круглопрядных стропов — это не просто формальность, а краеугольный камень безопасной работы.
Методы тестирования и проверки надежности готовых изделий начинаются с завода-изготовителя. Каждый круглопрядный строп должен пройти испытание на прочность, в результате которого определяется его Minimum Breaking Strength (MBS), или минимальная разрывная нагрузка. Этот показатель, заявленный производителем, является лишь отправной точкой. Инженер же должен применить соответствующий Design Factor (DF), или коэффициент запаса прочности, предписанный отраслевыми стандартами (например, серией ASME B30) и здравым инженерным расчетом, чтобы вывести конечный, не подлежащий обсуждению Working Load Limit (WLL), или рабочую допустимую нагрузку. Коэффициент запаса прочности — это не просто произвольный множитель, а тщательно спроектированный инженерный запас, учитывающий усталость материала, динамические силы и переменные, которые невозможно предусмотреть в идеальных лабораторных условиях. Производитель декларирует MBS, но именно инженер устанавливает безопасный WLL, основываясь на своем опыте и знании реальных условий эксплуатации. Это и есть истинное мастерство — превратить теоретическую прочность в практическую безопасность.
Критерии отбраковки и требования к безопасности строжайше регулируются. Любые признаки износа, деформации, повреждения оплетки, коррозии или следы воздействия химических веществ являются поводом для немедленного вывода стропа из эксплуатации. Нормативные документы четко определяют допустимые пределы износа, превышение которых недопустимо.
Рекомендации по правильному использованию и уходу для продления срока службы круглопрядных стропов не менее важны. Стропы следует использовать строго в пределах их WLL, избегая ударных нагрузок и резких рывков. При строповке необходимо убедиться, что стропы не перекручены и не имеют контакта с острыми краями груза. После использования стропы должны быть очищены от грязи и влаги, храниться в сухом, проветриваемом месте, вдали от источников тепла и прямых солнечных лучей. Регулярный визуальный осмотр перед каждым использованием и периодические инспекции квалифицированным персоналом позволяют своевременно выявить потенциальные дефекты и предотвратить аварийные ситуации.
В грузоподъемных операциях вопрос не в том, «как долго это прослужит?». Вопрос в том, «какой запас прочности я заложил, чтобы гарантировать, что это никогда не откажет при наихудших возможных условиях?». Коэффициент запаса прочности (DF) — это ответ на этот вопрос.
За рамками чертежа: Обеспечение надежности в реальном мире
Технология изготовления круглопрядных стропов, хоть и представляет собой вершину инженерной мысли в плане надежности и эффективности, требует неукоснительного соблюдения процедур эксплуатации и технического обслуживания для предотвращения катастрофических отказов. На этапе проектирования мы закладываем прочность, определяем оптимальные пути нагружения и минимизируем концентраторы напряжений, однако именно на этапе эксплуатации проявляются реальные условия, которые могут свести на нет все усилия инженера. Визуальный осмотр является первой линией обороны, выявляя очевидные повреждения, такие как деформации, перегибы или повреждения внешней оболочки, которые могут привести к повреждению сердечника и, как следствие, к потере несущей способности.
Регулярное техническое обслуживание играет критически важную роль в поддержании работоспособности подъемного оборудования. Оно включает в себя не только плановые осмотры, но и своевременную смазку движущихся частей, регулировку тормозных систем и замену изношенных компонентов. Пренебрежение этими процедурами может привести к ускоренному износу, усталостному разрушению в критических зонах, например, в местах соединений или вокруг опорных площадок, где напряжения могут накапливаться незаметно. Деградация под воздействием ультрафиолетового излучения также является серьезной проблемой для синтетических материалов, снижая их прочность и эластичность с течением времени, что требует особого внимания при эксплуатации в условиях открытого воздуха.
Анализ причин отказа (Root Cause Failure Analysis – RCFA) является не просто академическим упражнением, а жизненно важным процессом, требуемым для обеспечения безопасности и предотвращения повторения инцидентов. Когда происходит отказ, будь то деформация крюка из-за перегрузки, «птичье гнездо» на стальном канате вследствие неправильного обращения или трещинообразование в сварных швах, необходимо провести тщательное расследование. Это расследование, зачастую регламентируемое стандартами, такими как ASME или LOLER, направлено на выявление первопричины, а не просто на устранение симптомов. Опытный инженер, изучая оборудование, эксплуатировавшееся годами в суровых условиях, понимает критическую важность целостности силового контура, анализирует структурные сварные швы на предмет усталости и осознает катастрофические последствия поврежденного каната или изношенной тормозной системы.
Для выявления скрытых дефектов, которые могут остаться незамеченными при обычном визуальном осмотре, применяются различные методы неразрушающего контроля (НК). Выбор метода зависит от типа материала, характера предполагаемого дефекта и условий эксплуатации.
| Метод НК | Основное применение | Обнаруживает поверхностные или подповерхностные дефекты | Портативность оборудования | Требуемый уровень квалификации оператора |
|---|---|---|---|---|
| Визуальный контроль (VT) | Обнаружение видимых дефектов: трещин, вмятин, коррозии, деформаций. | Только поверхностные | Высокая | Средний |
| Магнитопорошковый контроль (MT) | Обнаружение поверхностных и приповерхностных трещин в ферромагнитных материалах. | Поверхностные и приповерхностные (до нескольких миллиметров) | Высокая | Средний/Высокий |
| Ультразвуковой контроль (UT) | Обнаружение внутренних дефектов (пор, включений, несплошностей) и измерение толщины. | Подповерхностные и внутренние | Средняя/Высокая | Высокий |
Идеальный расчет в офисе бессмыслен, если оборудование неправильно осматривается или игнорируется на месте эксплуатации. Ответственность инженера распространяется на весь жизненный цикл, поскольку каждый этап является потенциальной точкой отказа.
Часто задаваемые вопросы
Вопрос: Какие признаки чрезмерного износа стального каната являются наиболее критичными при визуальном осмотре? Ответ: Наиболее критичными признаками являются обрыв отдельных проволок (особенно в одном сечении), образование «птичьего гнезда», механические повреждения (вмятины, заломы), сильная коррозия и деформация (сплющивание).
Вопрос: Как ультрафиолетовое излучение влияет на синтетические стропы и как этого избежать? Ответ: УФ-излучение вызывает фотохимическую деградацию полимеров, приводя к снижению прочности, потере эластичности и изменению цвета. Для минимизации этого эффекта следует хранить стропы в темном месте, избегать длительного воздействия прямых солнечных лучей и регулярно проверять их на наличие признаков деградации.
Вопрос: В чем заключается основное различие между плановым техническим обслуживанием и анализом причин отказа? Ответ: Плановое техническое обслуживание направлено на предотвращение отказов путем регулярных проверок и смазки. Анализ причин отказа проводится после возникновения инцидента для выявления первопричины и разработки мер по ее устранению, чтобы избежать повторения.
Вопрос: Какие меры предосторожности необходимо соблюдать при эксплуатации стропов в условиях высоких температур? Ответ: При высоких температурах необходимо учитывать снижение несущей способности материалов. Для стальных канатов это менее выражено, но для синтетических стропов может потребоваться уменьшение рабочего грузоподъемного усилия или прекращение эксплуатации при достижении критических температур, указанных производителем.
Вопрос: Почему так важна целостность сварных соединений в подъемном оборудовании? Ответ: Сварные соединения являются критическими точками нагрузки. Их усталостное разрушение или образование трещин из-за дефектов сварки может привести к внезапному и полному отказу подъемного механизма, что несет прямую угрозу жизни и здоровью людей.
Отказ от ответственности
Отказ от ответственности: Предоставленная информация предназначена исключительно для образовательных и информационных целей. Автор и издатель не несут ответственности за любые убытки или ущерб, возникшие в результате использования или недоверия к информации, содержащейся в данном документе. Всегда следуйте инструкциям производителя оборудования, местным нормативным требованиям и консультируйтесь с квалифицированным инженером по вопросам безопасности и эксплуатации подъемного оборудования.
Нужен раскрой прокладок по чертежу или нестандартная толщина?
Пришлите чертёж или спецификацию — инженер посчитает партию и подберёт марку под вашу среду.